 engelsk
 中文简体
PVC-lamineringsmaskinguide: Roll-to-Roll-filmlaminering, steg för steg
Fråga tio personer i dekorfilmsbranschen vad en PVC-lamineringsmaskin gör så får du minst tre olika svar. Någon kommer att beskriva en flatbäddspress som skinnar MDF-skivor med PVC-folie. Någon annan kommer att föreställa sig en rulla-till-rulle-linje där tryckt film binds till en baksida och präglas i ett enda pass. En tredje kommer att tala om en flerskiktskompositlinje som sammanfogar två eller tre filmer utan att använda en droppe lim.
Alla har de rätt, inom sina egna fyra väggar. Förvirringen handlar egentligen inte om ordförråd. Det handlar om var maskinen sitter i anläggningen och vad den förväntas leverera i slutet av skiftet. Från vår sida av branschen, efter att ha byggt dekorationsutrustning i Hangzhou sedan 1999, har vi sett samma konversation utspela sig i dussintals fabriker. Den här guiden går igenom vad dessa linjer faktiskt gör, hur stationerna passar ihop och frågorna som är värda att ställa innan du skriver under på en specifikation.
Vad maskinen faktiskt ombeds göra
Ta bort marknadsföringsspråket och en lamineringslinje har tre jobb. Den första är bindning: att sammanföra två eller flera vävar och se till att de håller ihop genom skärning, pressning och år av tjänst. Den andra är ytan: ger en textur, en glansnivå eller ett skyddande hud som den tryckta filmen inte kan ge på egen hand. Den tredje är konsistens: att hålla tjocklek, spänning och färg över en rulle som kan köras i timmar.
Allt annat, PLC, HMI, den automatiserade rullhanteringen, finns för att tjäna dessa tre resultat. När en linje gör besviken beror det nästan aldrig på att styrsystemet var för enkelt. Det beror på att ett av dessa tre jobb var underspecificerat vid offertstadiet.
Laminering av ark och roll-to-roll är olika djur
Sökresultat för detta ämne tenderar att blanda två väldigt olika maskinfamiljer, så det är värt att separera dem tidigt.
Arklaminatorer tar en styv panel, oavsett om det är MDF, plywood, spånskiva eller skumskiva, och applicerar en PVC-folie på en eller båda ytorna med lim eller en termisk film. Utgången är en färdig panel. Cykeltiderna mäts i sekunder eller minuter per bräda, och operatören hanterar staplar snarare än rullar.
Roll-to-roll laminatorer fungerar med kontinuerliga banor. Tryckt PVC-, PP- eller PET-film kombineras med ett stödskikt, ett valfritt skyddsskikt och ibland ett metalliskt eller skummat mellanskikt, präglat och omlindat. Resultatet är en rulle dekorativ film som senare kommer att säljas till en panelfabrik, en golvtillverkare eller en tillverkare av möbelkomponenter. Om ditt företag trycker och efterbearbetar film är det här familjen du handlar i, och specifikationerna som spelar roll är banbredd, spänningsstabilitet och termisk kontroll snarare än presscykeltid.
Inne på linjen, station för station
Sekvensen nedan är typisk för en dekorativ filmkompositlinje. Verkliga konfigurationer skiftar beroende på antalet lager och om en beläggning eller skyddande hud krävs.
| Station | Funktion | Praktisk anmärkning |
|---|---|---|
| Huvudsakliga varva ner | Matar den tryckta banan med kontrollerad spänning | Större diametrar minskar skarvfrekvensen på långa körningar |
| Sekundär varva ner | Matar baksidan, skyddsfilmen eller mellanskiktsfilmen | Två eller tre avrullningar är vanliga på sammansatta linjer |
| Förvärm | Ger banorna jämnt vid limningstemperatur | Ojämn uppvärmning visar sig som fläckig vidhäftning |
| Kompositnyp | Pressar ihop skikten under kontrollerat tryck | Rullkrona och parallellitet betyder mer än tonnage |
| Prägling | Ger textur, matt eller glans, eller ett registrerat mönster | Rullbytestid styr din produktmix |
| Kylning | Ställer in texturen innan du spolar tillbaka | Genvägar här orsakar blockering i den färdiga rullen |
| Spola tillbaka | Spänner och spolar den färdiga kompositen | Kontroll av konisk spänning förhindrar teleskopering |
Den limlösa vägen och varför det är viktigt
Traditionella kompositlinjer förlitar sig på ett limskikt mellan banorna. Det fungerar, det är bekant och för många produkter är det fortfarande det rätta svaret. Men det limlösa tillvägagångssättet, där skikt binds samman av enbart värme och tryck, har vunnit mark av skäl som är praktiska snarare än moderiktiga.
Att ta bort limmet tar bort en källa till dis, en källa till lösningsmedelshantering och en källa till delaminering när limmet åldras annorlunda än filmerna runt det. Det förenklar också materiallistan, vilket har betydelse när kunderna börjar fråga vad en film är gjord av.
 MGFH-1650D-3 PVC flerskikts limfri kompositpräglingsmaskin En 2- eller 3-lagers PVC-kompositpräglingsmaskin som binder utan lim och lägger till bakbeläggning, lämpad för dekorativa papperstillverkare som undviker limrelaterade defekter. Visa produkt →
På maskiner som är konfigurerade på detta sätt limmas en 2-3 lager struktur utan lim, präglas sedan och vid behov ges en skyddande beläggning i samma pass. Den tekniska svårigheten ligger i temperaturlikformighet över banan och i att hålla nyptrycket konstant när valsdiametrar ändras under körningen. Få de två rätt och processen är anmärkningsvärt stabil; ta fel och du kommer att se det direkt som vågmärken eller kantböjning.
Bestämma var lamineringsmaskinen sitter i din anläggning
Lamineringsmaskinen är sällan den första maskinen i värdekedjan, och att behandla den som ett isolerat köp är ett vanligt misstag. I de flesta dekorativa filmoperationer körs sekvensen: tryckning, sedan komposit och prägling, sedan inspektion och återspolning.
Det betyder att lamineringsmaskinen ärver vad pressen än producerar. Om den tryckta banan anländer med registeravdrift eller inkonsekvent torkning, kommer inget nyptryck att fixera den färdiga rullen. Det är därför, när vi diskuterar en linje med kunder, vi vanligtvis börjar uppströms. A PVC-skrivmaskin för dekorativ film med stabil elektronisk axeldrift och kontrollerad torkning ger laminatorn en ren ingång, och hela linjen blir lättare att trimma.
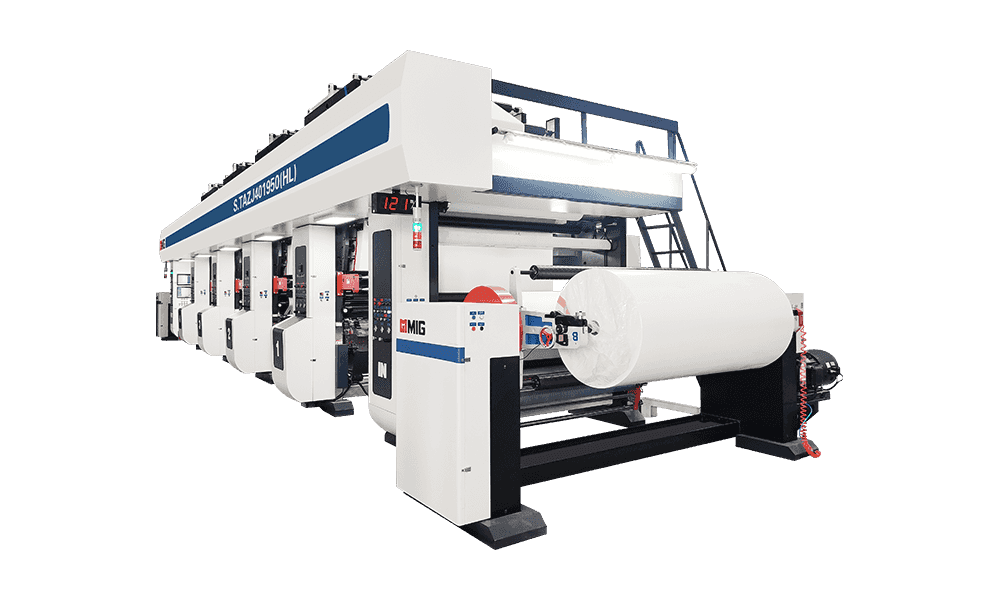
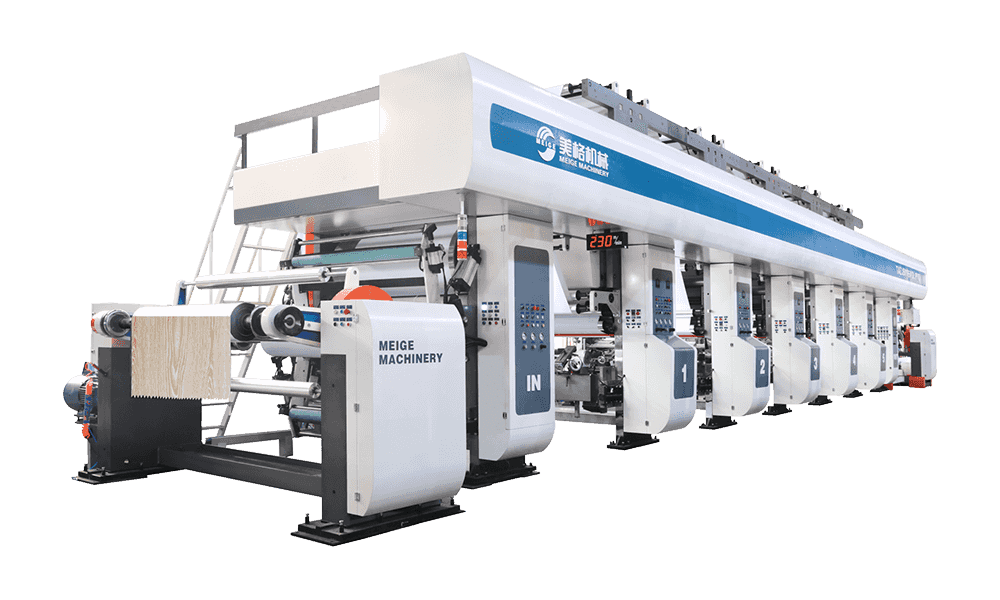 S.TAZJ501650 PL800 4-fots PVC gravyrtryckmaskin En höghastighets PVC-djuptrycksskrivare för dekorativa filmer och golvfilmer, med servosynkront tryck och bred rullkapacitet, vilket ger laminatorer en renare tryckt bana. Visa produkt →
Nedströmssidan förtjänar samma uppmärksamhet. Inspektions- och omlindningsutrustning fångar upp skarvmärken, ytdefekter och spänningsfel innan rullen når en kund, och det är mycket billigare att hitta de problemen i din egen anläggning än i någon annans presslinje.
 MF-1950-2250 Inspektionsmaskin för omspolning med bred bredd En bred inspektions- och återlindningsmaskin med trimnings-, automatisk korrigerings- och packningsfunktioner, användbar för att fånga upp defekter och spänningsfel innan rullarna når kunderna. Visa produkt →
Specifikationer värda att fästa tidigt
De flesta specifikationsdebatter kommer ner till en handfull variabler. Att skriva ner dem innan du pratar med någon leverantör sparar veckor senare.
- Webbbredd och det breddområde du verkligen förväntar dig under fem år, inte bara idag
- Antal lager och om en beläggning eller skyddande hud ingår i produktplanen
- Linjehastighet vid din normala filmtjocklek, inte siffran från en broschyr
- Präglingsrullens inventering och bytestid, eftersom texturvariation är där marginalen vanligtvis bor
- Spänningskontrollarkitektur, särskilt konisk spänning vid bakåtspolningen
- Kylkapacitet i förhållande till de hastigheter du faktiskt tänker köra
- Tillgänglig golvyta, grundkrav och strömförsörjning
Det hjälper också att tänka på operatören, inte bara på produkten. En lina som är lätt att trä, lätt att rengöra och lätt att se i kommer att köras bättre än en tekniskt överlägsen lina som ingen tycker om att stå bredvid. Vår egen syn på detta är enkel: om personen på skiftet inte kan säga vad maskinen gör är maskinen inte färdig. För en bredare genomgång av hur dessa val interagerar, läs den här guiden att välja rätt PVC-lamineringsmaskin täcker avvägningarna mer i detalj.
Att hålla linjen ärlig
Lamineringslinjer åldras graciöst om du låter dem. Fellägena är sällan dramatiska; de ackumuleras som långsamma drifter som ingen märker förrän en kund klagar.
Titta på tre saker. Först, temperaturlikformighet över banan, kontrollerad med en enkel travers istället för en enda sensor. För det andra, nypvalsförhållande, eftersom en sliten eller krönt rulle visar sig som en vidhäftningsskillnad kant till centrum långt innan det blir uppenbart. För det tredje, präglingsrullens renhet, eftersom rester bygger tyst och sedan släpper allt på en gång på en bra rulle film.
Utöver det, föra register. En logg med inställningar, filmsatser och färdig rulles kvalitet förvandlar felsökning från gissningar till jämförelse, och det är den enskilt billigaste tillförlitlighetsförbättringen som finns tillgänglig för någon anläggning.
En PVC-lamineringsmaskin är i slutändan en tålmodig utrustning. Den utför inte heroics; det upprepas. De anläggningar som får ut mest av sina är de som behandlade specifikationen som en ingenjörskonversation snarare än en prisjämförelse, matchade linjen med materialflödet runt den och sedan gav operatörerna tillräcklig förståelse för att märka när något litet började förändras. Det tillvägagångssättet är inte glamoröst, men det är det som skiljer en linje som löper i femton år från en som är en källa till klagomål från år tre.


rekommenderade produkter
Mångfalden av modeller för att möta utvecklingsbehoven i olika regioner i världen.
Skicka meddelande till oss just nu!
snabblänkar
Produkter
- KL-serien dekorativ pappersgravyrskrivare
- DL-serien dekorativ djuptrycksskrivare för papper
- HL-serien dekorativ djuptrycksskrivare för papper
- MG-serien dekorativ pappersgravyrskrivare
- LLW-serien dekorativ beläggningsmaskin för pappersgravyr
- BL, CS, JS, CL, JL, EL serie dekorativa djuptrycksskrivare för papper
- ......
Kontakta oss
- Phone: +86-13067738802 (Manager Hua)
- Tel: +86-0571-61071715
- Fax: +86-0571-61071706
- Mail: [email protected]
- Add: No.32 Wujiatou, Qingke Village, Jincheng Street, Lin'an District, Hangzhou City, Zhejiang Province
Copyright © Zhejiang Meige Machinery Co., Ltd. All rights reserved.
 Sekretess