 engelsk
 中文简体
PVC-lamineringspräglingsmaskin: hur limning, textur och linjeplanering fungerar
Gå igenom en dekorativ filmanläggning och du kan vanligtvis se vilken linje som löper genom att bara lyssna. En präglingsmaskin för PVC-laminering har sin egen rytm: det låga brummandet av avrullningar, det jämna trycket vid nypet, den svaga tickan på präglingsvalsen som vrider sig i takt med allt annat. Vi har byggt utrustning för ytdekoration sedan 1999, och de frågor köparna ställer till oss har inte förändrats mycket genom åren. De vill veta vad som händer med filmen mellan den första avspelningen och den sista tillbakaspolningen, och om texturen de såg i ett prov kan överleva daglig produktion. Den här artikeln går igenom båda.
Vad en präglingsmaskin för PVC-laminering faktiskt gör
Namnet komprimerar tre jobb till en fras, och det är en rättvis sammanfattning. En PVC-lamineringspräglingsmaskin är en kontinuerlig linje som sammanför två eller tre lager av PVC-film, binder dem under värme och tryck, pressar in en tredimensionell textur i ytan och sedan kyler och spolar tillbaka det färdiga arket. Allt sker i en enda passning, varför maskinen bedöms som en linje snarare än som en press.
Det hjälper till att skilja denna utrustning från utskrift. Utskrift sätter färg och mönster på en film; laminering och prägling bygger filmens fysiska kropp och ytkänsla. En matt handkänsla, en djupt synkroniserad träfibrer, ett mjukt ytskikt, ett golvslitlager som motstår skavning - dessa kommer från komposit- och präglingsstadiet, inte från bläcket. De flesta anläggningar kör de två processerna i sekvens, och filmen som lämnar reliefpressen är den som en kund faktiskt rör vid.
Station för station längs linjen
Modellerna skiljer sig åt i bredd, antal lager och om beläggning ingår, men arbetssekvensen förblir igenkännbar. Tabellen nedan beskriver ett typiskt arrangemang för våra flerskiktslinjer i FH-serien.
| Station | Vad händer | Vad operatörerna tittar på |
|---|---|---|
| Varva ner | Två eller tre filmrullar matas in med kontrollerad spänning | Banuppriktning, förändring av rulldiameter, spänningsdrift |
| Förvärm | Skikten bringas upp till en temperatur där de mjuknar jämnt | Temperaturjämnhet över hela bredden |
| Kompositnyp | Skikten sammanfogas under tryck utan lim | Nyptryck, rullparallellitet, ytrenhet |
| Prägling | En mönstrad rulle överför texturen till den fortfarande varma filmen | Rulltemperatur, mönsterupprepning, präglingsdjup |
| Kylning | Texturen är inställd innan filmen kan slappna av | Kylning rate, flatness, residual shrink |
| Beläggning eller upprullning | Valfritt skyddsskikt appliceras, sedan lindas banan | Beläggningsvikt, lindningsspänning, kantkvalitet |
Stationerna är enkla att lista och svårare att balansera. En textur som ser perfekt ut på provrullen kan plana ut om kylningen börjar för sent, och en komposit som håller bra vid låg hastighet kan visa grumling överst i hastighetsintervallet. Det är därför vi tenderar att lägga mer tid på beställningssamtal än på specifikationsblad.
Varför limfri komposit förändrar konversationen
Äldre lamineringsmetoder förlitade sig på ett limskikt mellan filmerna. Det fungerade, men det introducerade en variabel som aldrig riktigt satte sig: limvikt, härdningsbeteende och enstaka kompatibilitetsproblem med en ny filmformulering. Limfri komposit tar bort det lagret helt. Filmerna binder sig genom kontrollerad värme och tryck vid nypet, vilket innebär att bindningen är en funktion av maskininställningar snarare än av ett förbrukningsmaterial från tredje part.
I praktiken förenklar detta tre saker. Materialkostnaden sjunker eftersom det inte finns något att köpa och inget limavfall att hantera. Bytena blir kortare, eftersom det inte finns någon brukstid att förlora. Och den färdiga filmen håller en renare handkänsla, eftersom det inte finns någon limlinje som mjukar upp ytan innan präglingsrullen någonsin vidrör den.
 MGFH-1650D-2 PVC limlös kompositpräglingsmaskin En PVC två- eller trelagers limfri kompositpräglingsmaskin för dekorativt träpapper, lämpad för limfria linjer där konstant temperatur och tryck spelar roll. Visa produkt →
Avvägningen är disciplin. Utan lim måste temperatur och tryck vara genuint konsekventa från kant till kant, och präglingsvalsen måste anpassas till filmer som utformats för limfri limning. Det är oförlåtande utrustning i den meningen, men det är också utrustning som belönar noggrann uppställning med långa, stabila körningar.
Matchande textur för tryck och slutanvändning
Textur är där designavdelningen och produktionsgolvet oftast är oense. En filmskrivare utvecklar ett trä ådring eller sten mönster i bläck; embossern måste sedan trycka på en relief som stämmer överens med det mönstret snarare än att bekämpa det. När inriktningen är rätt får du den djupa, synkroniserade looken som säljer golv och möbelpaneler. När det driver läses mönstret som två orelaterade ytor staplade ovanpå varandra.
Slutanvändningen avgör det mesta av resten. Golvfilm behöver en hårdare struktur och ett skyddande ytskikt, eftersom en slityta förväntas överleva år av kontakt. Möbler och skåpfilm kan vara mjukare, och går ofta för en fin matt eller en lätt borstlinje. Väggpanel och takfilm framhäver jämn glans och konsekvent rullning. Det är värt att bekräfta målapplikationen innan du väljer en mönsterrulle, eftersom en rulle som passar en produktfamilj sällan passar alla.
 MGFH-1650D-3 PVC limlös präglingsmaskin En två- eller trelagers limfri präglings- och bestrykningsmaskin av PVC med skyddande lagerfunktion efter prägling, relevant för golv och andra filmer som behöver ett genomskinligt toppskikt. Visa produkt →
För linjer som innehåller ett skyddande lager sitter beläggningsstationen efter prägling. Att applicera ett klart toppskikt över en formad textur skiljer sig från att belägga en platt väv: beläggningen måste följa reliefen utan att samlas i dalarna eller tunnas ut på topparna. Om den balansen är avstängd kommer filmen att se ojämn ut under rakt ljus även om texturen i sig är korrekt.
Där embossern sitter i en bredare filmlinje
Väldigt få växter köper en lamineringsprägling på egen hand. I de flesta av de projekt vi arbetar med följer det en PVC-skrivmaskin för dekorativ film , där mönstret läggs ner, och det föregår inspektion och återlindning, där den färdiga filmen kontrolleras och skarvas. Uppströmsskrivaren ställer in register och färg; embossern sätter touchen; omrullaren avgör om något av det når kunden i gott skick.
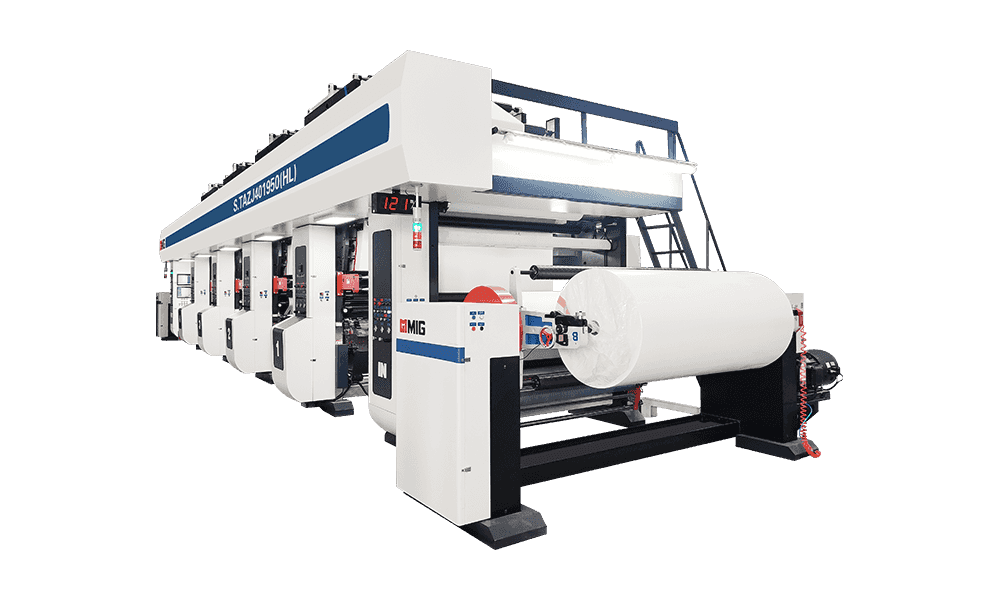
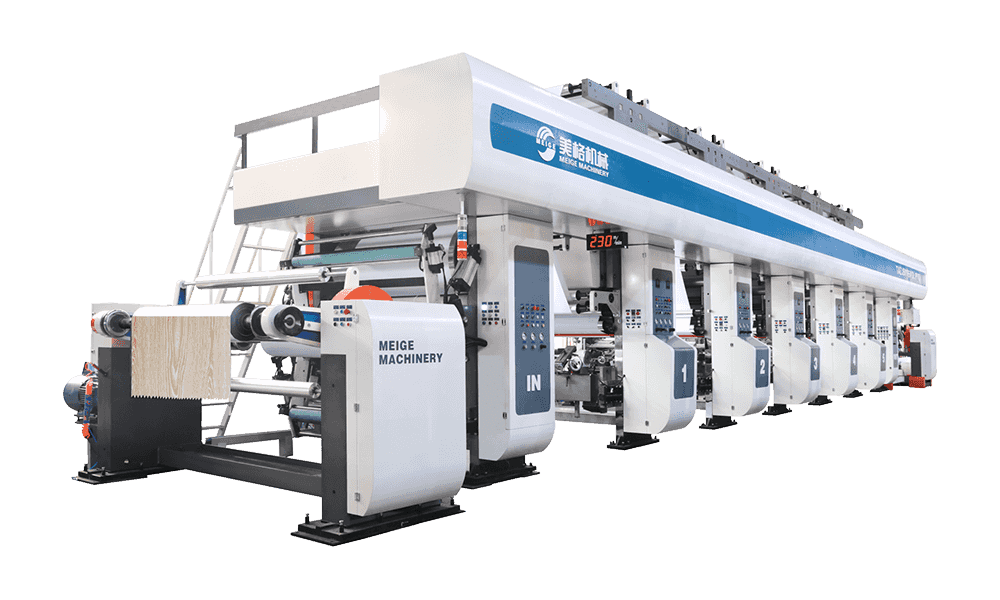 S.TAZJ501650 PL800 PVC gravyrtryckmaskin En höghastighets fyra-fots PVC-gravyrskrivare för dekorativ film, placerad uppströms om laminering och prägling för att ställa in register och färg innan finish. Visa produkt →
Extrautrustning är viktigare än vad köpare förväntar sig. Plåttvätt och rullförvaring håller cylindrarna i användbart skick mellan jobben. En provpress låter labbpressen testa laminat innan en full körning. Inspektionsupprullning fångar upp de defekter som endast visar sig under genomsläppt ljus. Inget av dessa är glamorösa köp, men en rad som hoppar över dem tenderar att förlora mer tid på att städa och avvisa än den vinner i genomströmning.
Vad du ska bekräfta innan du binder dig till en linje
Varje växt kommer till beslutet med en annan produktmix, så det finns inget universellt svar. Det finns dock en handfull frågor som gör konversationen mycket mer produktiv.
- Vilka filmkombinationer kommer att köras oftast, och vilken är den bredaste och smalaste av dem?
- Hur många lager behövs verkligen, och är ett skyddande lager en del av planen nu eller senare?
- Vilka texturfamiljer kommer att dominera, och måste de synkroniseras med ett tryckt mönster?
- Vilken effekt per skift är realistisk, givet växlingstiden, inte bara topphastigheten?
- Vem kommer att driva och underhålla linjen, och hur mycket av installationen kan göras repeterbar genom recept?
- Vilken golvyta, effekt och tryckluft finns egentligen tillgänglig vid installationsplatsen?
Svar på dessa sex tenderar att begränsa modellutbudet snabbt. De visar också frågor som ingen broschyr kan besvara, som hur ofta en anläggning förväntar sig att ändra mönster och om operatörerna föredrar att arbeta utifrån lagrade recept eller från manuell justering.
Vi har sett den här utrustningen utvecklas från till stor del mekaniska maskiner till linjer där elektronisk styrning gör mycket av stabiliseringen. Det som inte har förändrats är den underliggande logiken: bindning, textur och linjeplanering är tre separata beslut, och en bra linje gör dem helt enkelt lättare att hålla i balans. Om du väger en ny präglingslinje är det mest användbara första steget inte en specifikationsjämförelse utan en tydlig beskrivning av filmen du vill sälja om två år. Den beskrivningen brukar berätta för båda sidor vad maskinen behöver vara.

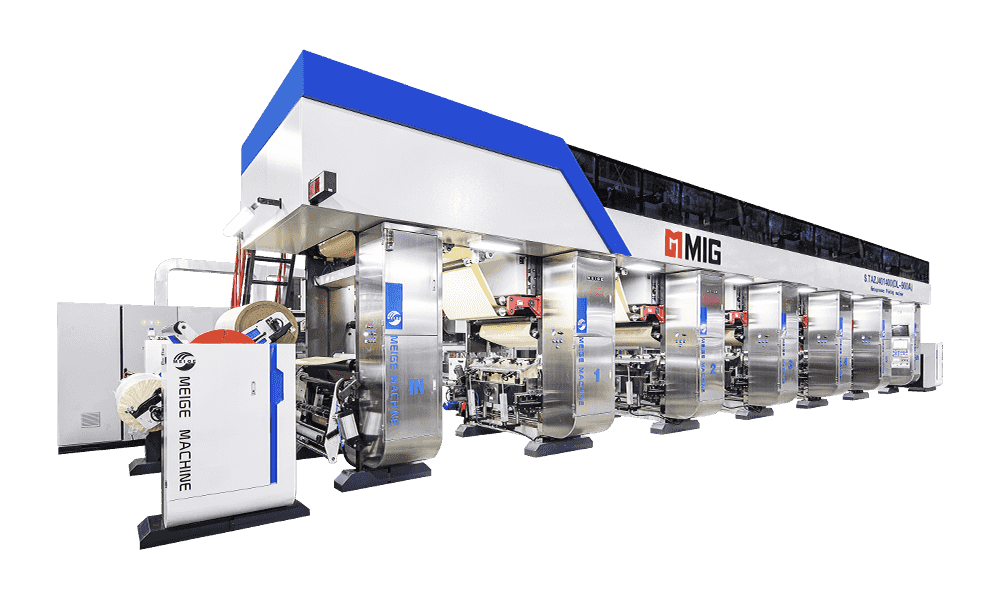
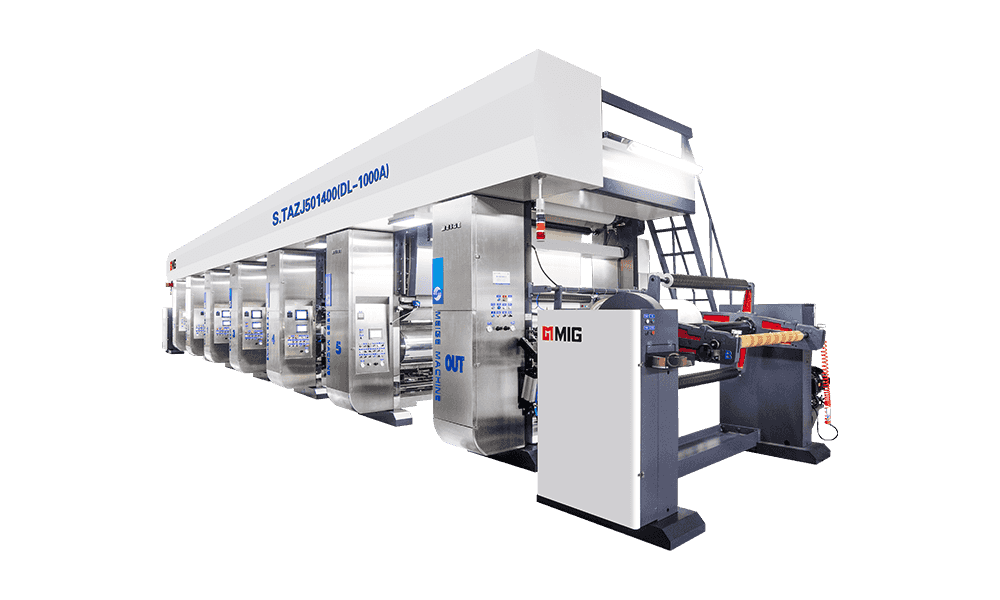
rekommenderade produkter
Mångfalden av modeller för att möta utvecklingsbehoven i olika regioner i världen.
Skicka meddelande till oss just nu!
snabblänkar
Produkter
- KL-serien dekorativ pappersgravyrskrivare
- DL-serien dekorativ djuptrycksskrivare för papper
- HL-serien dekorativ djuptrycksskrivare för papper
- MG-serien dekorativ pappersgravyrskrivare
- LLW-serien dekorativ beläggningsmaskin för pappersgravyr
- BL, CS, JS, CL, JL, EL serie dekorativa djuptrycksskrivare för papper
- ......
Kontakta oss
- Phone: +86-13067738802 (Manager Hua)
- Tel: +86-0571-61071715
- Fax: +86-0571-61071706
- Mail: [email protected]
- Add: No.32 Wujiatou, Qingke Village, Jincheng Street, Lin'an District, Hangzhou City, Zhejiang Province
Copyright © Zhejiang Meige Machinery Co., Ltd. All rights reserved.
 Sekretess