 engelsk
 中文简体
PVC-laminatpräglingsmaskin: hur limning, textur och linjeplanering fungerar
Frågan vi hör oftast om en PVC-laminatpräglingsmaskin handlar inte om hastighet eller pris. Det handlar om sekvens: pågår texturen innan eller efter att lagren är limmade, och vad händer med det tryckta mönstret under? Det är en rättvis fråga, eftersom svaret avgör om en linje ger en övertygande ådring eller en något suddig imitation av en sådan. Vi har ägnat nära tre decennier åt att bygga dekorationsutrustning i Lin'an, Hangzhou, och det här är förklaringen vi ger till en besökare som går på butiksgolvet.
Vad en präglingsmaskin för PVC-laminat faktiskt gör
En präglingsmaskin för PVC-laminat är en kontinuerlig linje som gör tre jobb i en enda passage. Den sammanför två eller tre PVC-filmskikt, binder dem med värme och tryck istället för lim och pressar in en textur i ytan medan materialet fortfarande är tillräckligt mjukt för att hålla det. Banan kyls sedan under spänning och lindas tillbaka som färdig dekorativ film.
Resultatet är den yta som de flesta känner igen utan att tänka på det: ådring på en styv vinylgolvplanka, den matta finishen på en möbelpanel, stenstrukturen på en väggpanel. Var och en av dessa börjar som platt, omärklig film.
Laminering och prägling delar en ram men inte ett jobb
Det är frestande att behandla de två som en operation eftersom de sker med några meters mellanrum. I praktiken har de olika toleranser. Laminering svarar på temperatur, tryck och spänning; det är ett bindningsproblem. Prägling svarar på valstemperatur, nyptryck och hårdheten hos stödvalsen; det är ett formningsproblem. När en kund säger till oss att mönstret ser grunt ut, är orsaken lika ofta att en limningsstation är kall som den är själva präglingsvalsen.
Att hålla de två konversationerna åtskilda är skillnaden mellan en linje som kan ringas in under ett skift och en som justeras genom gissningar i veckor.
Station för station genom linjen
En limfri kompositpräglingslinje är lättare att förstå som en sekvens än som ett specifikationsblad. Tabellen nedan är den ordning vi brukar gå igenom kunderna.
| Scen | Vad händer | Vad driver när det inte hålls |
|---|---|---|
| Varva ner och spänning | Två eller tre rullar matas in med matchad spänning | Rynkor, kantböjning, ojämn texturdjup |
| Förvärmning | Filmen bringas upp till bindningstemperatur | Svag skiktbindning, disigt tryck |
| Limfri komposit | Uppvärmda rullar pressar ihop lagren | Luftbubblor, separering efter lagring |
| Prägling | Graverad rulle bildar texturen i mjuk film | Grunt eller dubbelt mönster |
| Kylning | Kylda rullar sätter konsistensen innan de lindas | Konsistensen plattar ut inuti rullen |
| Beläggning eller toppskikt | Valfritt genomskinligt lager för slitstyrka | Ytslitage vid hantering |
| Spola tillbaka | Färdig film lindad med kontrollerad spänning | Blockerande, teleskoperade rullar |
Inte varje linje har varje station. En tvåskiktsstruktur hoppar över den tredje avrullningen, och en linje som löper över ett skyddande toppskikt lägger till beläggning innan den sista upprullningen. Vad som inte förändras är att kylning måste ske innan lindning, eller att texturen sakta pressar sig platt under rullens vikt.
Varför limfri komposit är viktigare än det låter
Att köra utan lim är inte bara en miljöfråga, även om det är en verklig sådan: ingen lösningsmedelshantering, ingen limhärdning, mindre material att lagra och kassera. Den praktiska fördelen är mätarkontroll. Ett självhäftande lager lägger till en oförutsägbar film mellan underlagen och på en tunn dekorativ film som visar sig som ett lite dimmigt tryck och en mjukare textur vid samma nyptryck.
Limfri limning förlitar sig på att själva filmen når rätt temperatur i rätt ögonblick. Det gör förvärmning och valstemperaturkontroll mer kritisk än på en limlinje, och det gör kylsektionen ännu mer kritisk.
Matcha texturen till trycket och slutanvändningen
Textur är en specifikation, inte en dekoration. Samma präglingsrulle beter sig olika beroende på vad den trycker in i och vad den färdiga filmen måste överleva:
- Fina träfibrer för möbler och skåpomslag, där strukturen ska kännas mer än ses.
- Djupa, breda fibrer för golvplankor, där strukturen måste hålla sig under ett slitlager och gångtrafik.
- Sten- och skiffereffekter, som förlitar sig mer på glansskillnad mellan register än på fysiskt djup.
- Matt och satin finish för väggpaneler och inredningsfilmer, där bländning är fienden.
Där filmen trycks måste präglingsvalsen och tryckcylindern komma överens. Om den tryckta träfibren och den pressade ådringen glider isär, fångar ögat det direkt, även på armlängds avstånd. Vi går igenom registreringssidan av detta på vår synkroniserad texturutskriftsteknik sida, och samma disciplin gäller för PVC-film som för dekorativt papper.
Där embossern sitter i en bredare PVC-filmlinje
Präglingsmaskinen är sällan den första eller sista maskinen i en anläggning. Uppströms sitter en djuptrycksskrivare och lägger ner mönstret; nedströms sitter inspektion och återspolning. När de två ändarna specificeras separat, utan att matcha banbredd, spänningsprofil och linjehastighet, flyttas flaskhalsen helt enkelt till den maskin som är långsammare.
För tryckstadiet bygger vi PL-serien, inklusive den 4-fots höghastighets ELS-typ PVC-djuptrycksskrivare, som är den vanliga partnern för en finishlinje av detta slag. Du kan se familjen på vår PVC dekorativ film utskrift sida.
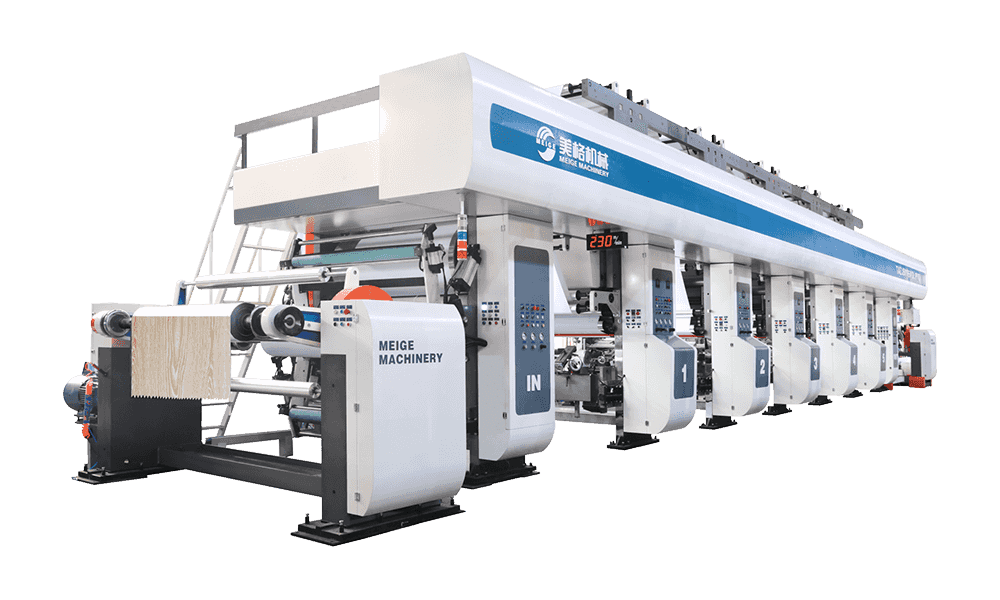 PL800 höghastighets PVC gravyrtryckmaskin En 4-fots djuptrycksskrivare av ELS-typ från PL-serien, positionerad som utskriftspartner för efterbehandlingslinjer för dekorativa PVC-filmer. Visa produkt →
På efterbehandlingssidan är två- och trelagers limfria kompositpräglingsmaskinen arbetshästen för standard dekorativ film, som hanterar limningen och texturen i ett pass med ett kompakt fotavtryck.
 MGFH-1650D-2 limfri kompositpräglingsmaskin En två- eller trelagers limfri kompositpräglingsmaskin för standard dekorativ film, som kombinerar bindning och textur i ett pass. Visa produkt →
När filmen behöver ett skyddande lager eller en extra beläggning innan texturen fortsätter, lägger beläggnings- och präglingsversionen den stationen till samma ram istället för en andra maskin.
 MGFH-1650D-3 limfri kompositpräglingsmaskin En 2- eller 3-lagers skyddande lager präglings- och bestrykningsmaskin som lägger till backcoating efter prägling inom samma integrerade ram. Visa produkt →
Vad du ska bekräfta innan du anger en rad
De flesta av de dyra överraskningarna i denna utrustning kommer från detaljer som aldrig skrevs ner. Det här är punkterna som är värda att lösa innan en offert undertecknas:
- Antal skikt och struktur, inklusive om ett skyddande toppskikt är en del av den färdiga produkten eller ett senare steg.
- Filmtjockleksintervall, eftersom samma rulle beter sig olika på en 0,08 mm film och en 0,30 mm film.
- Texturdjup och rollbyte, inklusive hur ofta mönstret ändras under en arbetsvecka.
- Kylkapacitet i förhållande till linjehastighet, vilket är varifrån ytlig textur vanligtvis uppstår.
- Hastigheten matchar skrivaren uppströms, så att mållinjen inte väntar eller överskrider.
- Verktyg, golvyta och rullhantering, inklusive hur tunga reliefrullar ska flyttas och lagras.
- Som faktiskt kör linjen på natten, eftersom en maskin är bara så bra som skiftet som driver den.
Inget av dessa kräver en teknisk avdelning för att svara. De kräver en ärlig bild av vad anläggningen kommer att göra om tre år, inte bara på installationsdagen.
En avslutande anteckning från verkstadsgolvet
Vi har byggt tryck- och efterbehandlingsutrustning sedan 1999, och de linjer som åldras väl är sällan de mest specificerade. Det är de där lamineringsstationen, präglingsvalsen och kylsektionen dimensionerades för samma jobb, och där de som driver dem förstår varför varje station finns. Om du planerar en PVC-filmlinje, eller försöker ta reda på varför en befintlig textur inte håller, är den konversationen vanligtvis mer användbar än en broschyr.

rekommenderade produkter
Mångfalden av modeller för att möta utvecklingsbehoven i olika regioner i världen.
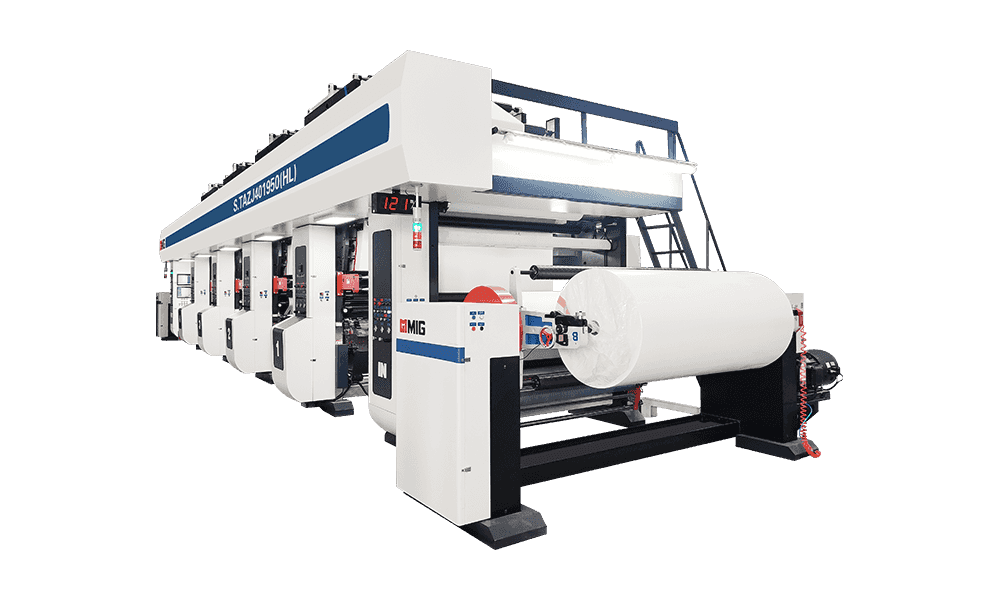
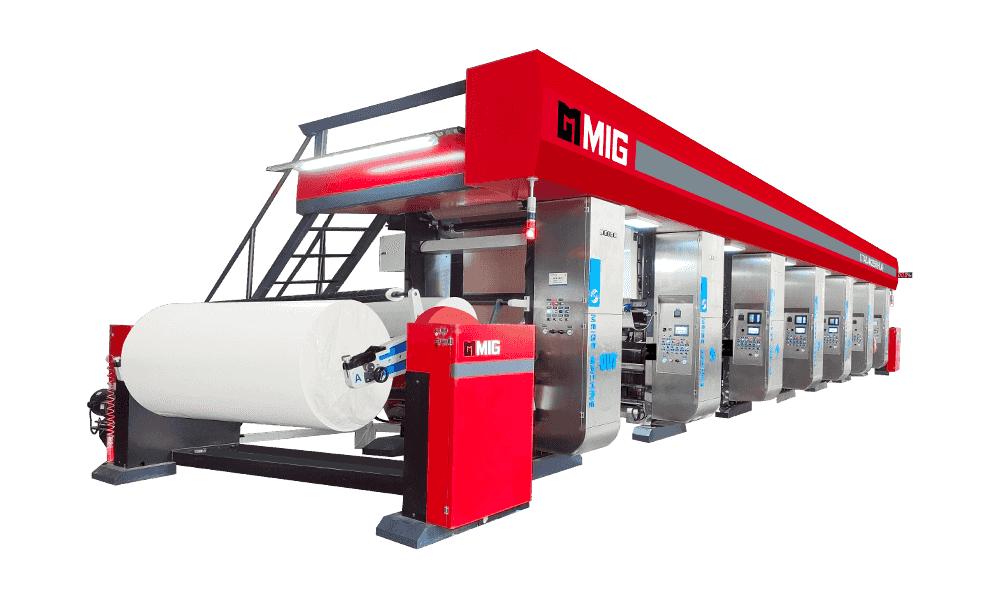
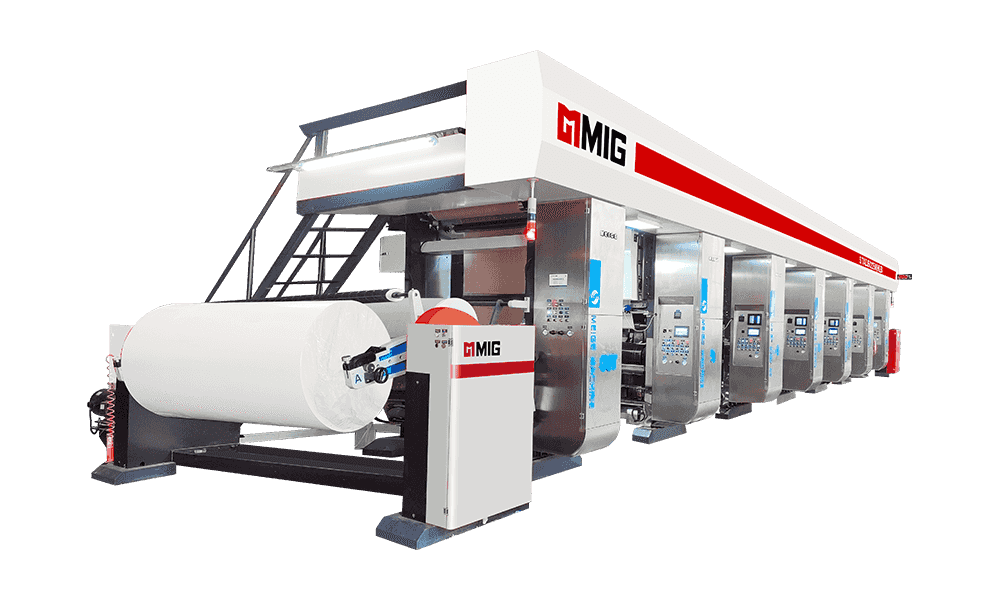
Skicka meddelande till oss just nu!
snabblänkar
Produkter
- KL-serien dekorativ pappersgravyrskrivare
- DL-serien dekorativ djuptrycksskrivare för papper
- HL-serien dekorativ djuptrycksskrivare för papper
- MG-serien dekorativ pappersgravyrskrivare
- LLW-serien dekorativ beläggningsmaskin för pappersgravyr
- BL, CS, JS, CL, JL, EL serie dekorativa djuptrycksskrivare för papper
- ......
Kontakta oss
- Phone: +86-13067738802 (Manager Hua)
- Tel: +86-0571-61071715
- Fax: +86-0571-61071706
- Mail: [email protected]
- Add: No.32 Wujiatou, Qingke Village, Jincheng Street, Lin'an District, Hangzhou City, Zhejiang Province
Copyright © Zhejiang Meige Machinery Co., Ltd. All rights reserved.
 Sekretess