 engelsk
 中文简体
PVC-filmgravyrtryckmaskin: Konfigurera en linje för stabil utmatning
PVC-film misslyckas sällan artigt. En rulle som ser perfekt ut när den varvad av kan visa dis vid den tredje utskriftsenheten, en långsam registerdrift vid den femte och en krullning som vägrar ligga platt när den väl når lamineringen. Efter nästan trettio år av att bygga djuptryckspressar i Hangzhou har vi lärt oss att maskinen sällan är den enda variabeln i rummet, utan det är den variabeln du kan designa ordentligt innan den första cylindern någonsin graveras.
Den här guiden går igenom vad en djuptrycksmaskin för PVC-film måste göra annorlunda än en papperspress, vilka konfigurationspunkter som verkligen förtjänar din uppmärksamhet, och hur man planerar en linje som fortfarande beter sig bra när din orderbok skiftar från smal film till bred film, eller från sex färger till åtta.
Hur en gravyrtryckmaskin för PVC-film faktiskt fungerar
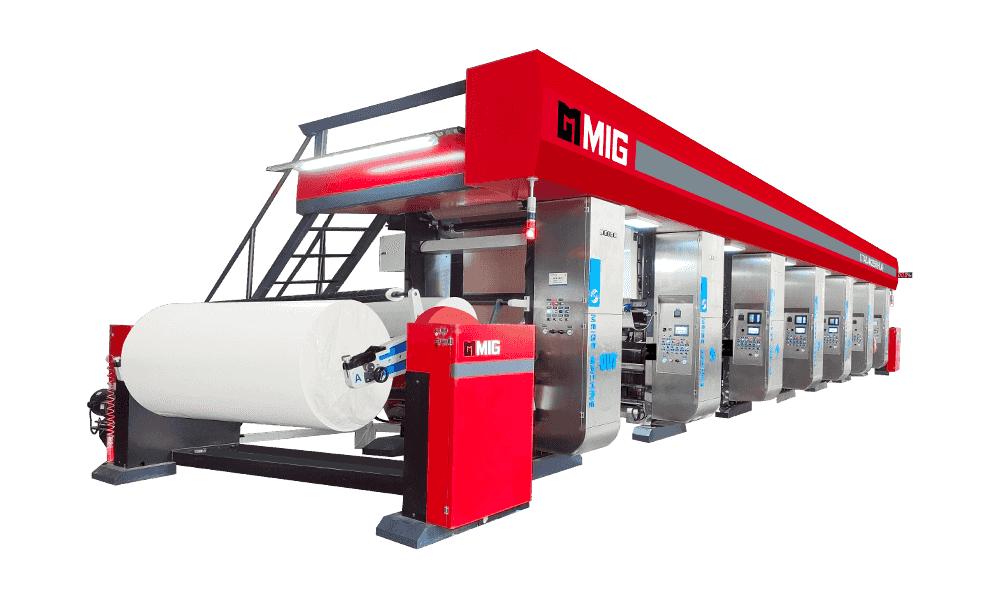
Kärnprincipen är oförändrad från alla gravyrprocesser: en graverad cylinder plockar upp bläck från en kastrull, en schaber torkar ytan ren så att bara cellerna förblir fyllda, och en tryckvals pressar banan mot cylindern för att överföra det bläcket. Det som gör filmarbete annorlunda är allt kring det där korta kontaktögonblicket.
- Avrullningen matar rullen under kontrollerad spänning, vanligtvis genom en dansare eller lastcellsarrangemang som hindrar banan från att sträcka sig.
- En inmatningsenhet upprättar en stabil banbana och på många filmlinjer höjer en koronabehandlare ytenergin så att bläcket kan förankras ordentligt.
- Varje utskriftsenhet applicerar en färg, med torkning mellan stationerna så att nästa cylinder aldrig pressas in i bläck.
- Registrera kontrollklockornas markeringar längs banans kant och korrigera varje enhet individuellt, där den elektroniska axeldrivningen tjänar sitt behåll.
- Utmatningen och återspolningen drar bort den tryckta filmen utan att införa rynkor, slaka kanter eller teleskopisk.
Vad förändras när substratet är film, inte papper
Papper är relativt tolerant. Det absorberar lösningsmedel, det håller spänningen och det förlåter en lätt varm torktunnel. PVC-film är tunnare, mer elastisk och mycket känsligare för värme, så en press som går vackert på dekorativt papper kommer inte automatiskt att fungera bra på film.
- Spännfönster är smalare. Film sträcker sig under belastning och förblir sträckt, så registrera som var perfekt i början av en rulle driver mot slutet.
- Värmehantering är viktigare. För hög torktemperatur kan mjuka upp eller förvränga banan, och det kan också driva ut bläcklösningsmedel för aggressivt, vilket orsakar ytdefekter.
- Lösningsmedelsattack är ett verkligt problem. Vissa bläck och lösningsmedel interagerar med vissa filmformuleringar, så bläckkompatibilitet bör bekräftas före körningen, inte efter.
- Statisk elektricitet bygger snabbt på film och drar till sig damm, som visar sig som hål i fasta områden.
- Webbens platthet är ömtålig. Små rynkor som kommer in i ett trycknyp blir permanenta märken, så rullinriktning och banbanas design är inte valfria detaljer.
- Rullhantering spelar roll i båda ändar. Filmrullar är tunga och skadas lätt, varför kontrollerad avrullning och försiktig upprullningsspänning är värda att specificera.
Konfigurationspunkter som avgör utskriftskvalitet
När kunder frågar oss hur man jämför offerter, brukar vi föreslå att de ignorerar rubrikhastighetssiffran först och tittar på maskinens struktur istället. Hastigheten är ett resultat, inte en specifikation.
| Konfigurationspunkt | Vad ska verifieras | Varför det är viktigt för PVC-film |
|---|---|---|
| Webbbredd | Maximal och minsta filmbredd | Bred film förstärker eventuell spänningsobalans över nätet |
| Färgenheter | Antal utskriftsstationer | Fler enheter innebär mer torkning och fler registerkedjor att kontrollera |
| Cylinderdiameter | Skriv ut upprepningsintervall | Stora diametrar passar långa upprepningar och hjälper till att stabilisera banbanan |
| Drivsystem | Elektronisk axel eller mekanisk axel | Oberoende servokontroll gör registerkorrigering snabbare och renare |
| Torkkapacitet | Luftmängd, temperaturområde, zonindelning | Filmen behöver torkas som är effektiv utan att vara hård |
| Varva ner och spola tillbaka | Rulldiameter, typ av spänningskontroll | Små spänningsfel blir synliga utskriftsfel |
För en första filmlinje är ofta en fyra fots, medium-till-höghastighetspress med elektronisk axeldrift den mest förnuftiga utgångspunkten. Det är i stort sett läget för PL-serien, som börjar med den kompakta fyra fots höghastighetskonfigurationen av ELS-typ.
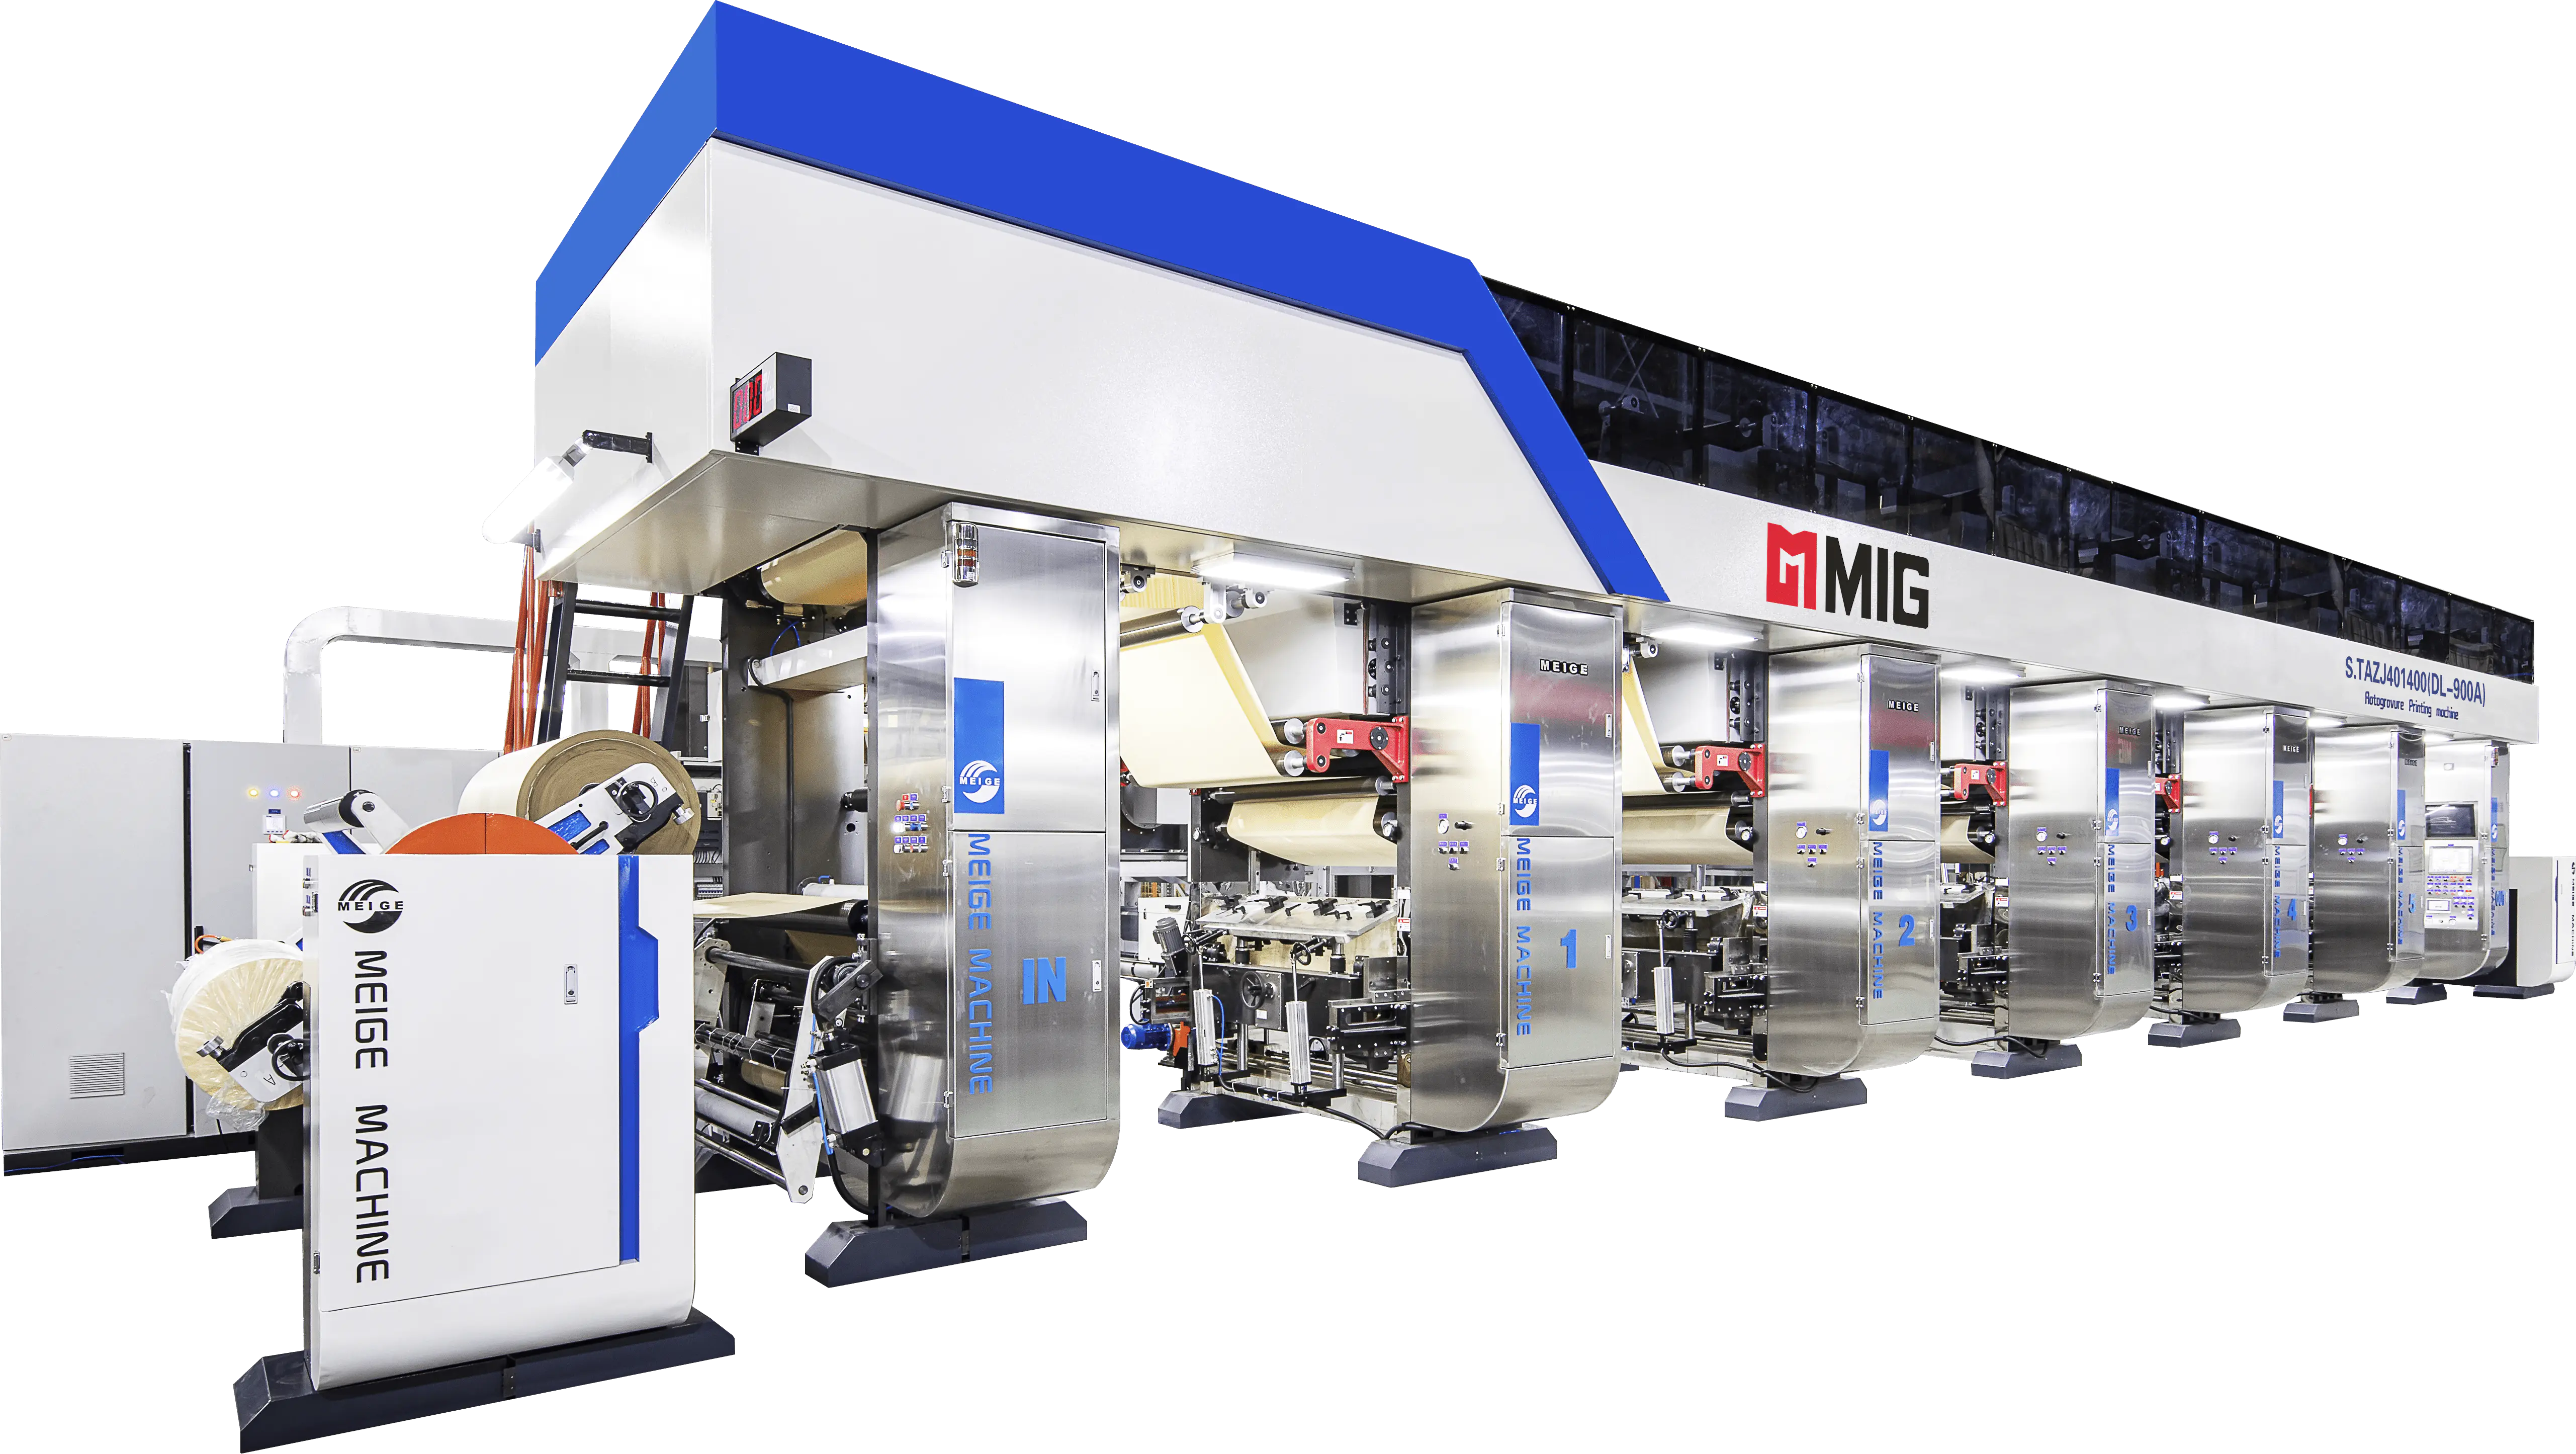
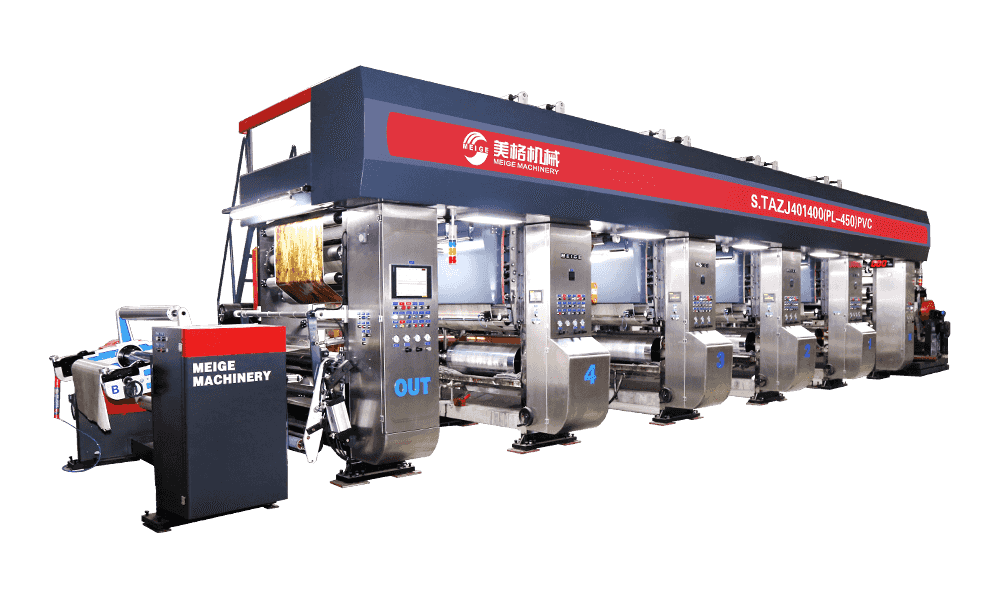 PL450 Fyrfots höghastighets PVC gravyrtryckmaskin Kompakt fyra fots ELS-typ PVC-djuptryckspress för dekorativt träpapper och PVC-film, lämplig som en första filmlinje. Visa produkt →
Matchande bredd, hastighet och färg räknas till din orderbok
Det dyraste misstaget vi ser är inte en dåligt byggd maskin, det är en välbyggd maskin köpt i fel storlek. Om det mesta av ditt arbete ligger mellan 1 200 mm och 1 400 mm, kommer en smal press med snäv spänningskontroll att producera mer än en bred press som körs med halv belastning. Om dina beställningar går mot bredare film för möbler och panelapplikationer, innebär att köpa smal först att köpa två gånger.
Det hjälper att skriva ner tre siffror innan du pratar med någon leverantör: den bredaste filmen du realistiskt sett förväntar dig att köra inom tre år, den genomsnittliga upprepningslängden för dina huvuddesigner och färgantalet för ditt mest komplexa konstverk. Dessa tre siffror begränsar fältet snabbare än någon broschyr. Vår egen PVC-skrivmaskin för dekorativ film sortimentet byggdes kring exakt den logiken, varför samma serie sträcker sig över flera arbetsbredder snarare än att tvinga fram ett standardfotavtryck på varje verkstad.
Där bredare film och högre produktion redan finns på färdplanen, behåller den större ramen i samma familj samma enhetsarkitektur samtidigt som den ger dig mer användbar webbbredd.
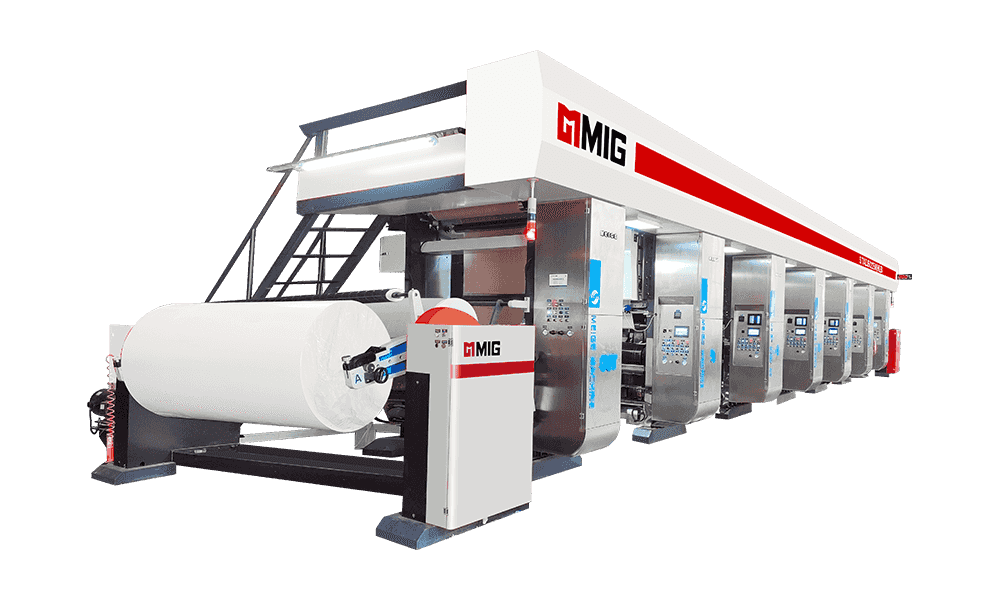
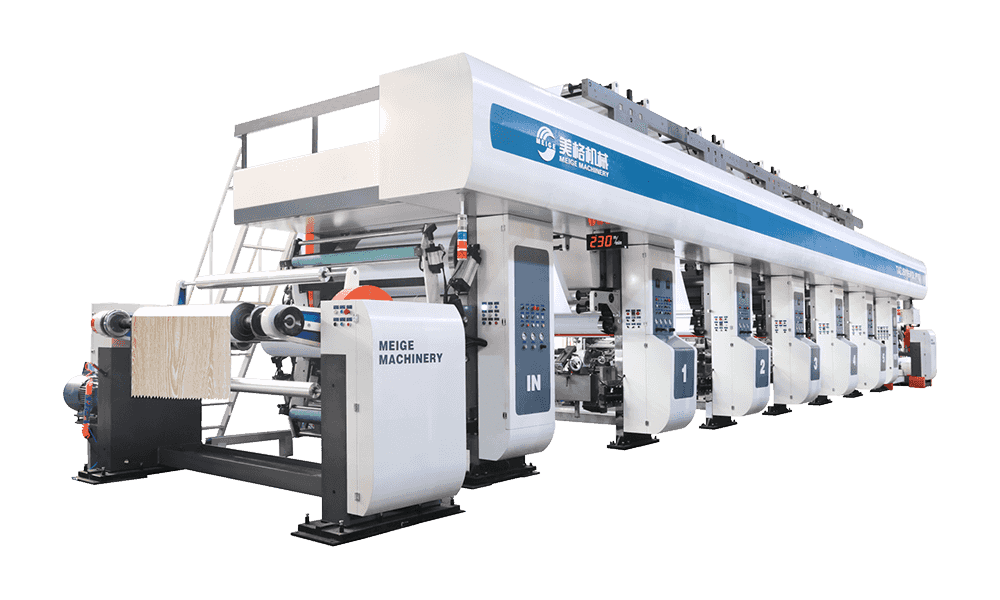 PL800 PVC-gravyrtryckmaskin med stor diameter för bredare film Djuppress av PVC med större ram av ELS-typ med 280–800 mm rullar, stödjande 4-fots och 5-fots bredder för bredare filmproduktion. Visa produkt →
Bläck, torkning och registerkontroll på film
Bläckval och torkning är oskiljaktiga på film. Ett lösningsmedelssystem som torkar snabbt kan vara idealiskt för produktion men svårare att hantera för ytkvalitet; ett långsammare system kan skriva ut vackert men begränsa din linjehastighet. Det praktiska svaret är vanligtvis att ange torkkapacitet med lite takhöjd, så du trimmar ner istället för att trycka utrustningen i taket vid varje jobb.
Lösningsmedelsbaserad, vattenbaserad och allt däremellan
Lösningsmedelsbaserat bläck förblir arbetshästen för filmdekoration eftersom de väter ut och släpper förutsägbart. Vattenbaserade system efterfrågas alltmer där anläggningsutsläpp och operatörsexponering är prioriterade, och de kräver torksektioner designade för jobbet snarare än anpassade från en lösningsmedelsplattform. Oavsett vilken riktning du tar, be om torkningsdata vid din avsedda linjehastighet, inte med en laboratoriehastighet.
Effektiv höghastighetstorkning för dekorativa bläck handlar mindre om råtemperatur och mer om luftvolym, munstycksdesign och till och med utsug över nätet. Dåligt balanserad torkning visar sig när den ena sidan av rullen är annorlunda än den andra.
Registerkontroll förtjänar lika stor uppmärksamhet. På film kan märkena du läser förskjutas något när nätet slappnar av, så styrsystemet behöver snabb korrigering och ett tillförlitligt sätt att skilja äkta drift från mätbrus. Detta är det starkaste argumentet för elektronisk axeldrift på någon filmpress.
Efter tryckning: Komposit, prägling och rullhantering
Tryck är oftast bara en del av vad den färdiga produkten behöver. Dekorativ PVC-film fortsätter ofta att lamineras till två- eller treskiktsstrukturer, präglad för ytstruktur och skyddad med ett toppskikt. Om dessa steg hanteras på separata maskiner med manuell överföring mellan dem, introducerar du hanteringsskador och inkonsekvent spänning vid varje överlämning.
Limfri flerskiktskomposit- och präglingsutrustning hanterar detta genom att kombinera stegen, vilket minskar både hantering och limrelaterade kostnader. En trelagerskonfiguration med skyddande lagerkapacitet täcker den struktur som de flesta dekorativa filmproducenter i slutändan behöver.
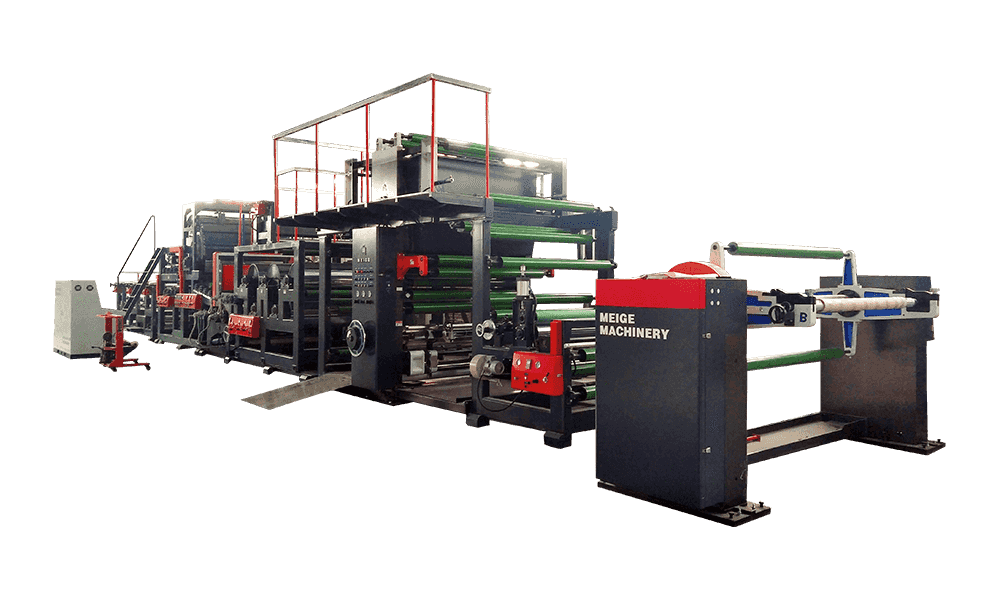 MGFH-1650D-3 flerskikts limfri kompositpräglingsmaskin Trelagers limfri kompositpräglings- och beläggningsmaskin som kombinerar steg, vilket minskar hanteringen och limrelaterade kostnader för tillverkning av dekorativ film. Visa produkt →
Det är också värt att tänka på det oglamorösa slutet av raden. Inspektions- och omlindningsutrustning fångar upp defekter innan de når en kund, automatisk plåttvätt håller cylinderns kondition konsekvent mellan jobben och intelligent plåtförvaring minskar risken för att skada dyra graverade rullar vid byten. Dessa objekt visas sällan på en önskelista, men de avgör tyst hur förutsägbar din produktion är månad efter månad.
En praktisk checklista innan du gör en beställning
Om du inte tar något annat från den här artikeln, ta med dessa sex frågor till ditt nästa leverantörssamtal.
- Vad är det verkliga spänningsfönstret för denna maskin på 0,08 mm film vid maximal hastighet?
- Hur korrigerar registersystemet drift, och hur snabbt?
- Vilken torkkapacitet är tillgänglig vid den hastighet du har citerat mig?
- Vilka bläck har testats på den här konfigurationen och med vilka resultat?
- Vad händer med webbbanan när jag kör på minsta bredd istället för max?
- Vilket stöd finns för installation, driftsättning och operatörsutbildning?
Att köpa en press är verkligen att köpa förutsägbarhet
Ingen köper en djuptrycksmaskin för PVC-film eftersom de tycker om att jämföra specifikationer. Du köper den för att du behöver den tionde rullen av skiftet för att se ut som den första, och den tusende rullen för året för att se ut som den tionde. Den konsistensen kommer från spänningskontroll, torkbalans, ärlig registerkorrigering och en maskin dimensionerad för det arbete du faktiskt kör snarare än det arbete du föreställer dig.
Om du är på vägningsstadiet pratar vi gärna igenom dina filmbredder, upprepningar och färgräkningar utan att förvandla det till ett försäljningsargument. De flesta användbara samtal börjar med din beställningsbok, inte vår katalog.

rekommenderade produkter
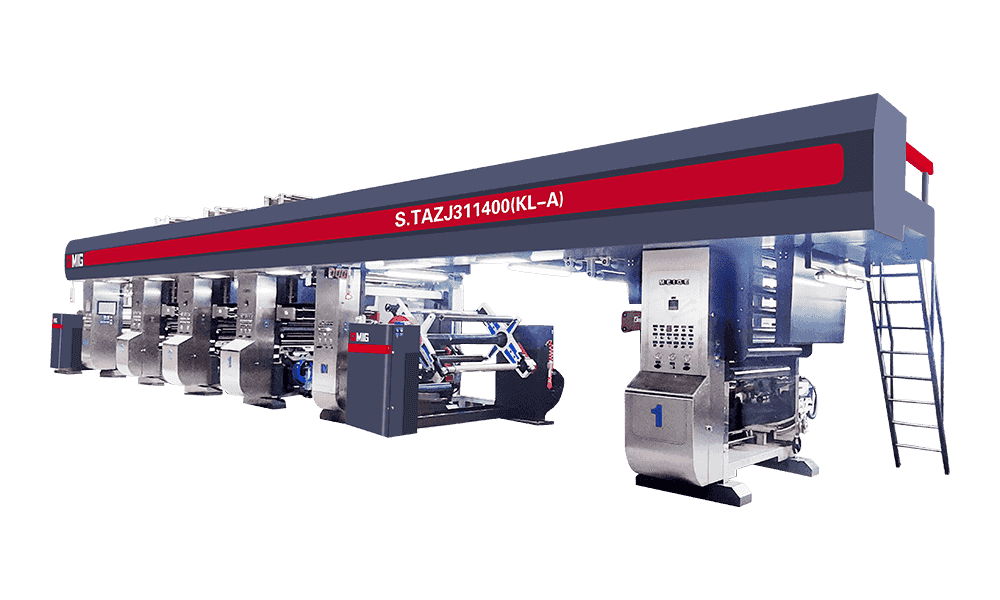
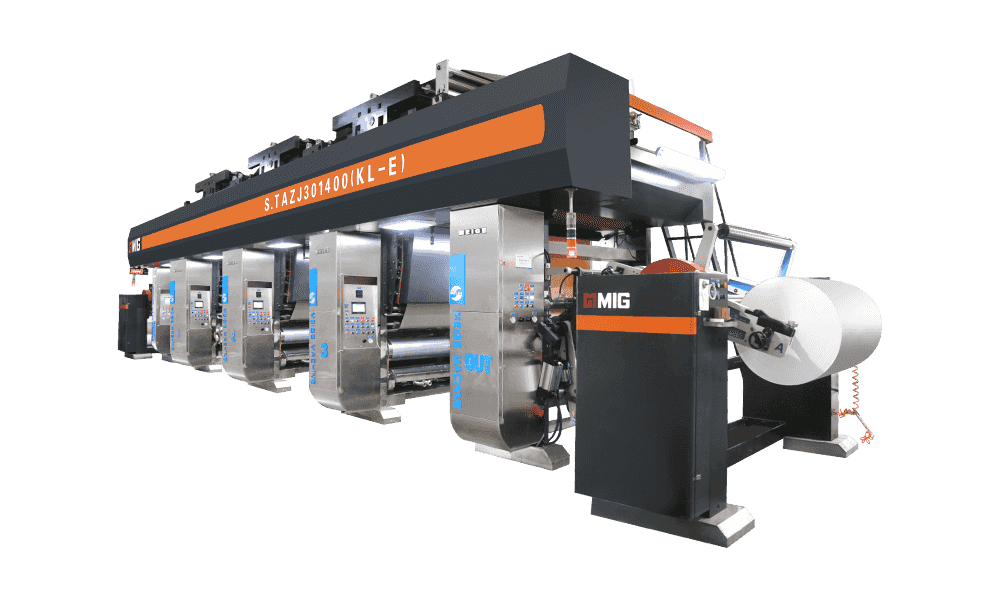
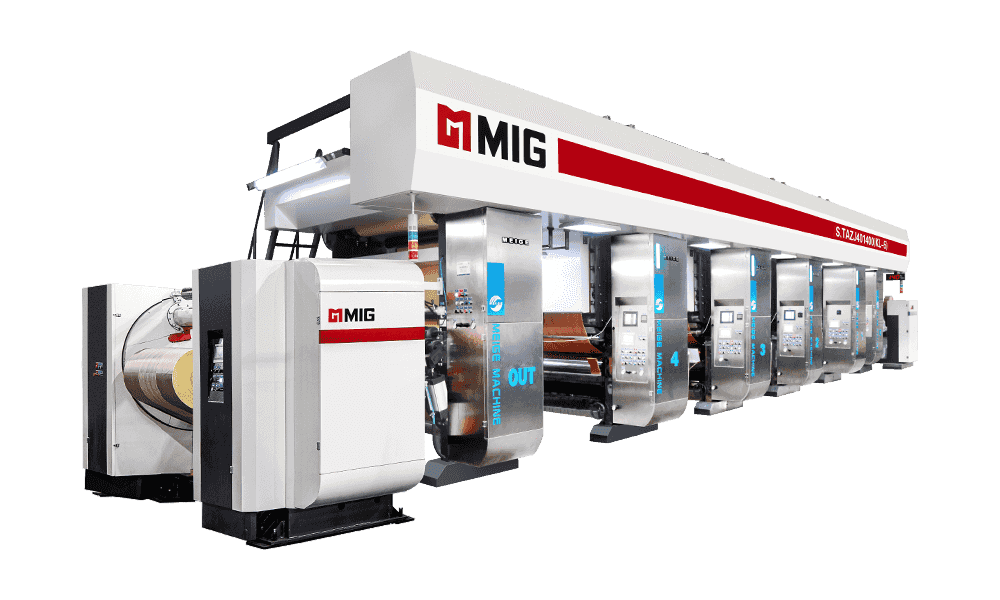
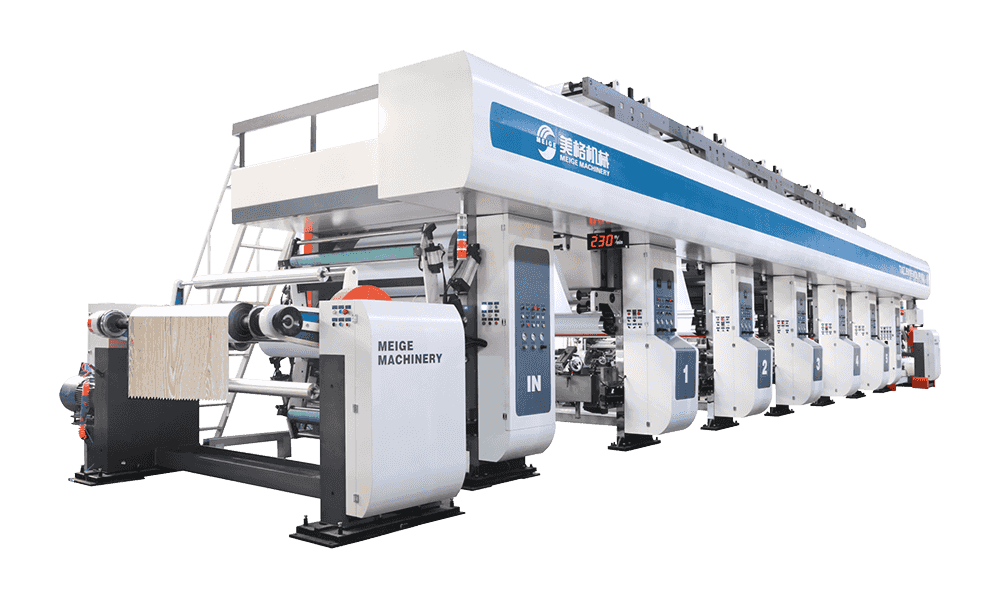
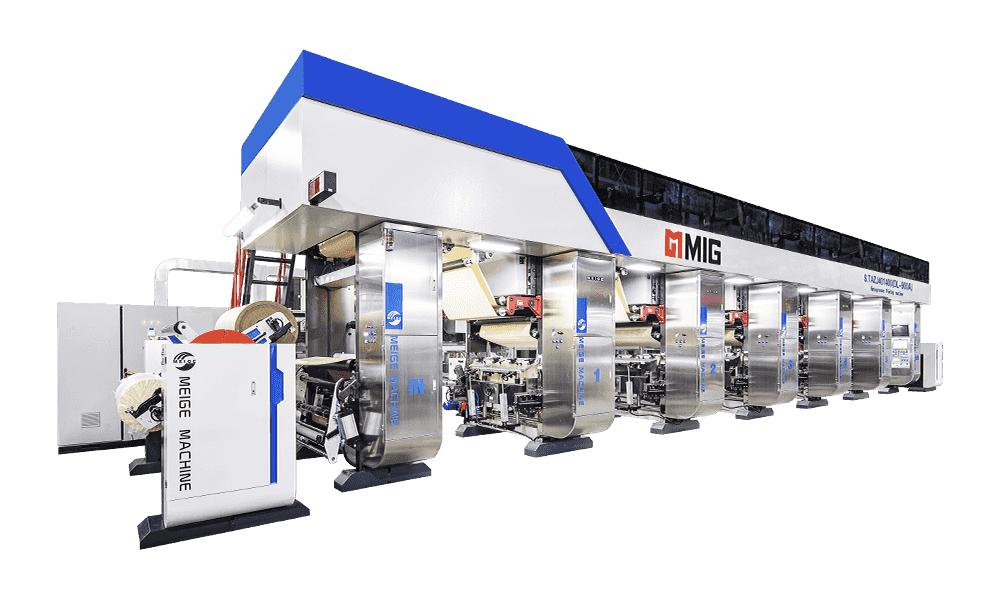
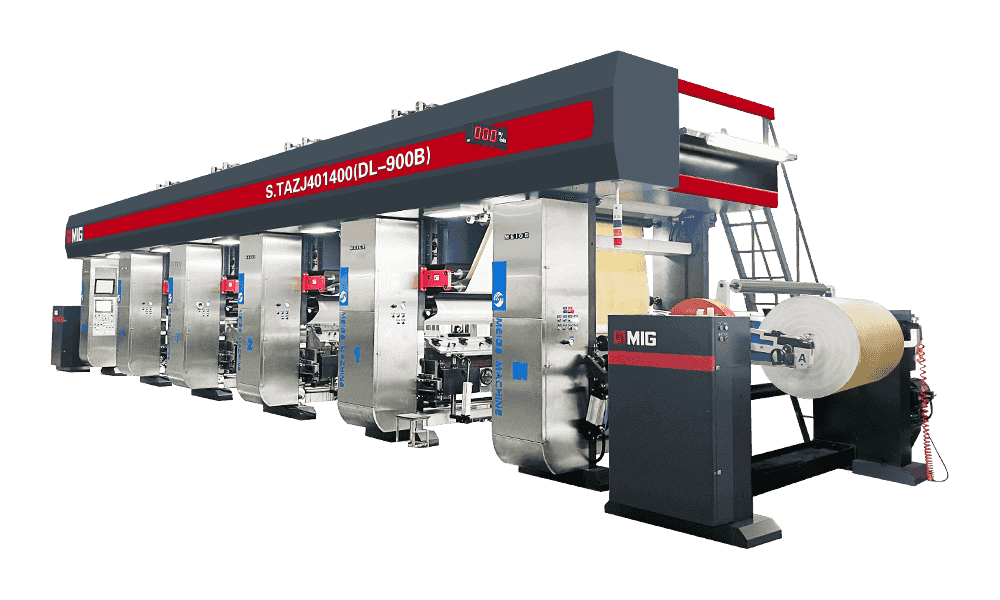
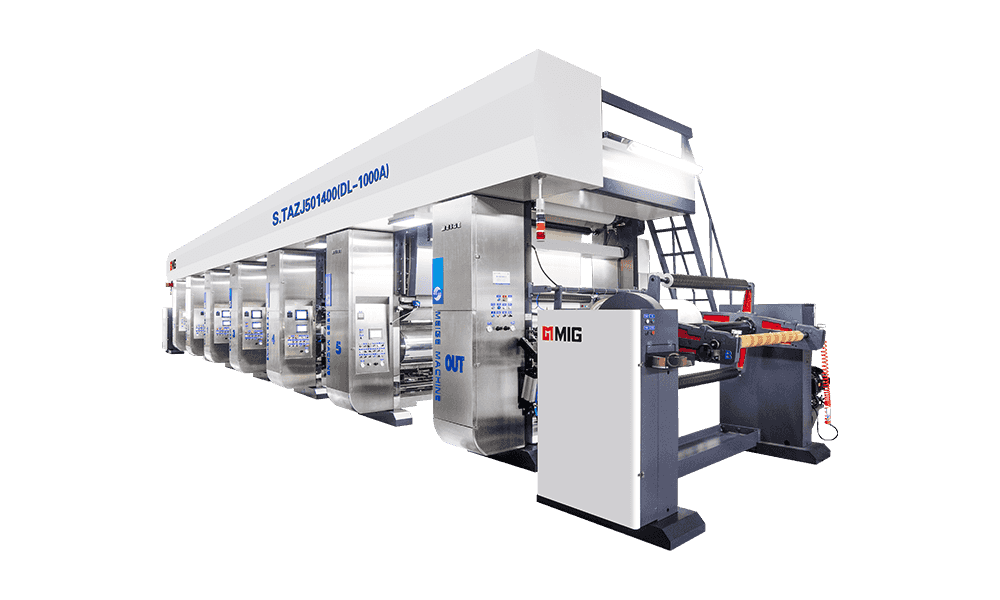
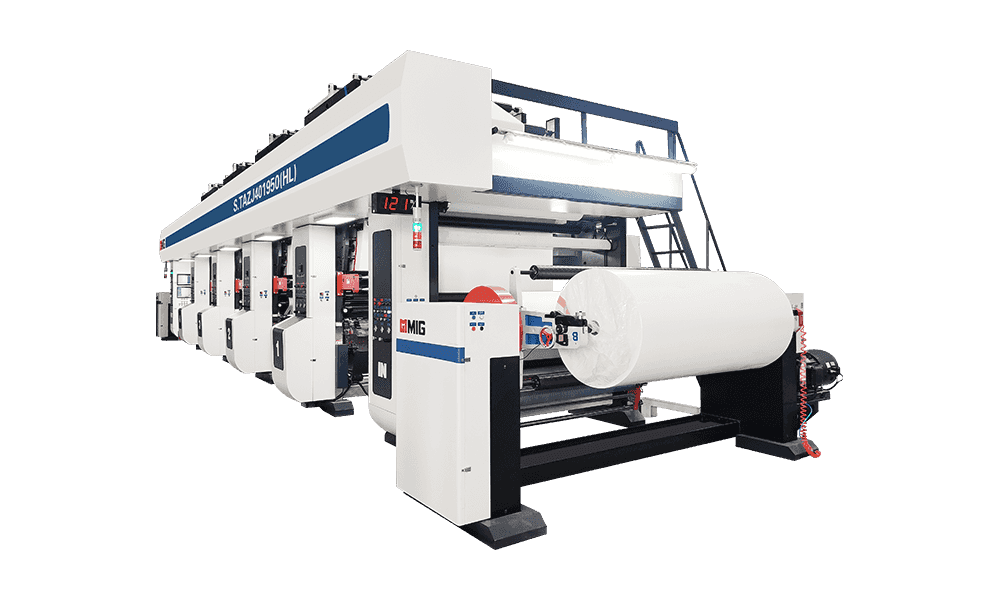
Mångfalden av modeller för att möta utvecklingsbehoven i olika regioner i världen.
Skicka meddelande till oss just nu!
snabblänkar
Produkter
- KL-serien dekorativ pappersgravyrskrivare
- DL-serien dekorativ djuptrycksskrivare för papper
- HL-serien dekorativ djuptrycksskrivare för papper
- MG-serien dekorativ pappersgravyrskrivare
- LLW-serien dekorativ beläggningsmaskin för pappersgravyr
- BL, CS, JS, CL, JL, EL serie dekorativa djuptrycksskrivare för papper
- ......
Kontakta oss
- Phone: +86-13067738802 (Manager Hua)
- Tel: +86-0571-61071715
- Fax: +86-0571-61071706
- Mail: [email protected]
- Add: No.32 Wujiatou, Qingke Village, Jincheng Street, Lin'an District, Hangzhou City, Zhejiang Province
Copyright © Zhejiang Meige Machinery Co., Ltd. All rights reserved.
 Sekretess