 engelsk
 中文简体
PU-papperstryckmaskin: Gravyrtryck och PU-beläggning i en produktionslinje
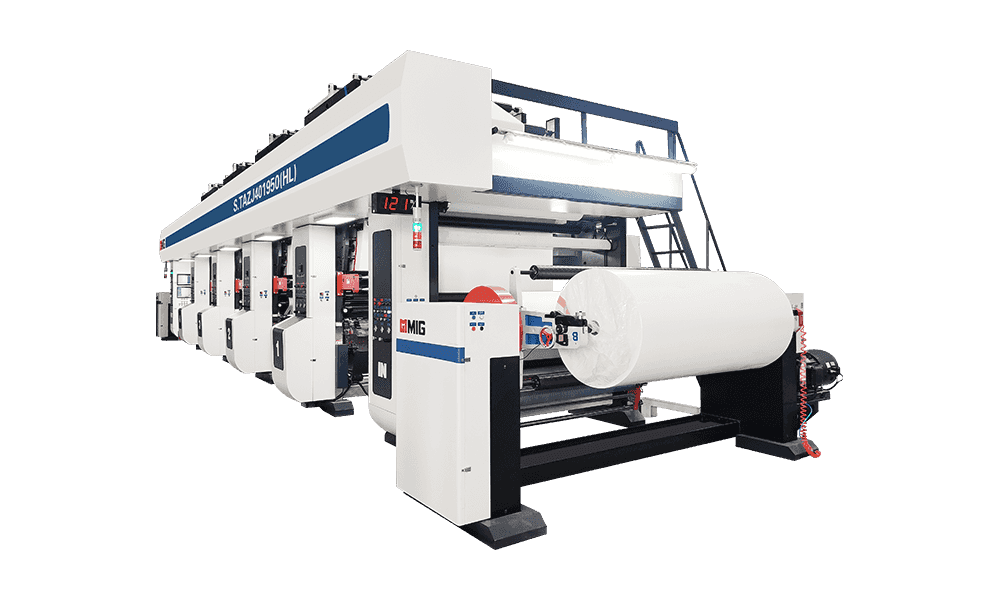
Om du arbetar någonstans i närheten av dekorativ papperstillverkning har frasen PU-papper förmodligen kommit upp mer än en gång under det senaste eller två året. Det hänvisar till en tryckt dekorativ yta som bär en polyuretanbeläggning, och maskinen bakom den - en PU-papperstryckmaskin - sitter vid mötesplatsen för två jobb som tidigare bodde i separata byggnader: djuptryck och beläggning.
Vårt företag har byggt gravyrutrustning för dekorativa material sedan 1999, så vi har sett detta skifte ske från fabriksgolvet snarare än från en broschyr. Den här artikeln går igenom vad en PU-papperstryckmaskin faktiskt gör, hur linjen är sammansatt och vad som är värt att tänka på innan du anger en.
Vad skiljer PU-papper från vanligt dekorativt papper
Standard dekorpapper lämnar pressen som tryckt lager. Någonstans nedströms kan den vara laminerad, impregnerad med harts eller pressad på en skiva med lim. PU-papper tar en annan väg: den tryckta ytan får en polyuretanbeläggning under produktionskörningen, så rullen kommer till nästa steg med större delen av sin slutliga yta redan på plats.
Den beläggningen är inte dekoration för sin egen skull. Det definierar handkänslan på arket, ger motstånd mot repor, fukt och det dagliga slitage som möbelytor absorberar och låter omvandlaren styra glansnivån istället för att överlämna beslutet till en laminator. För paneler där ytan förblir synlig spelar detta stor roll.
Den praktiska konsekvensen är att tryckpressen inte längre kan bedömas enbart efter hur skarpa dess prickar är. Den måste också leverera en bana som är tillräckligt torr, platt och formstabil för att beläggningsstationen ska kunna utföra sitt arbete ordentligt.
Varför tryck och beläggning hör på samma linje
Du kan skriva ut på en maskin och belägga på en annan. Många fabriker gör det fortfarande. Men varje gång en rulle lindas, flyttas, lagras och lindas upp igen, tar banan upp lite mer risk: spänningsmärken, kantskador, damm och den långsamma driften av register som kommer från återupprättande av förhållanden på en andra maskin.
Att köra båda operationerna i rad tar bort dessa överlämningar. Banan trycks, torkas och beläggs medan den fortfarande är under kontrollerad spänning, så registret du ställer in vid tryckverken tenderar att hålla hela vägen genom beläggningsstadiet. Avfallet sjunker, och det gör också golvytan du behöver.
Beläggning ökar också kravet på torkning. Ett vått polyuretanskikt behöver en välskött temperaturprofil och tillräckligt med uppehållstid för att härda utan att det bildas blåsor eller fastnar lösningsmedel, vilket är anledningen till kraftiga beläggnings- och torkningssektioner är utformade kring beläggningsbelastningen snarare än tryckbelastningen.
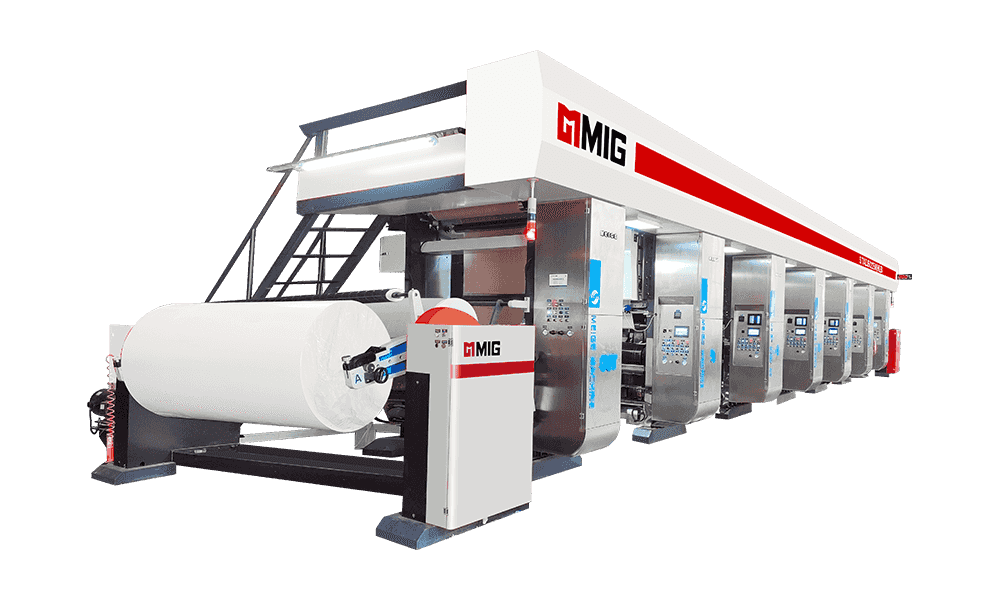
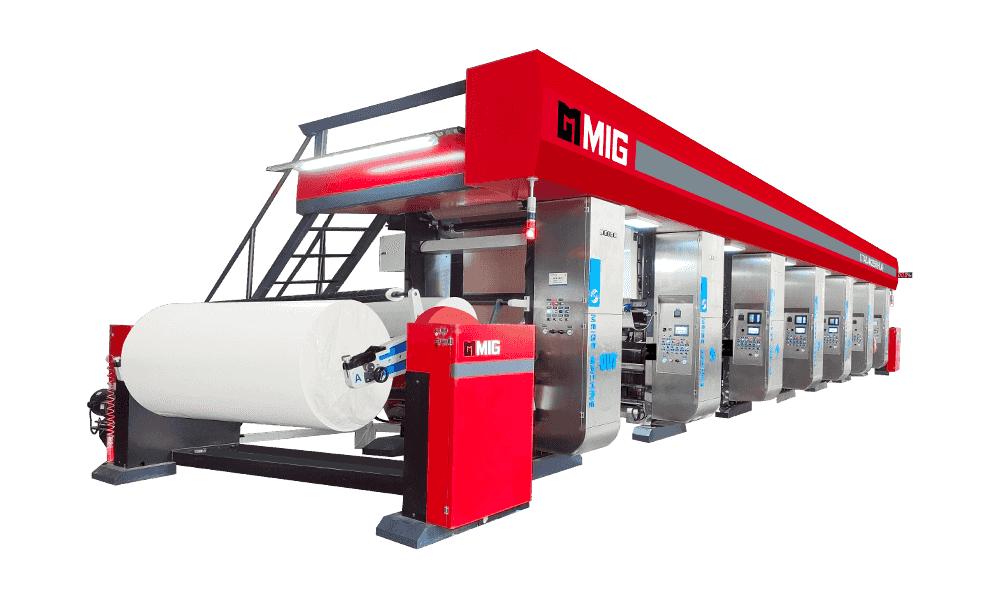
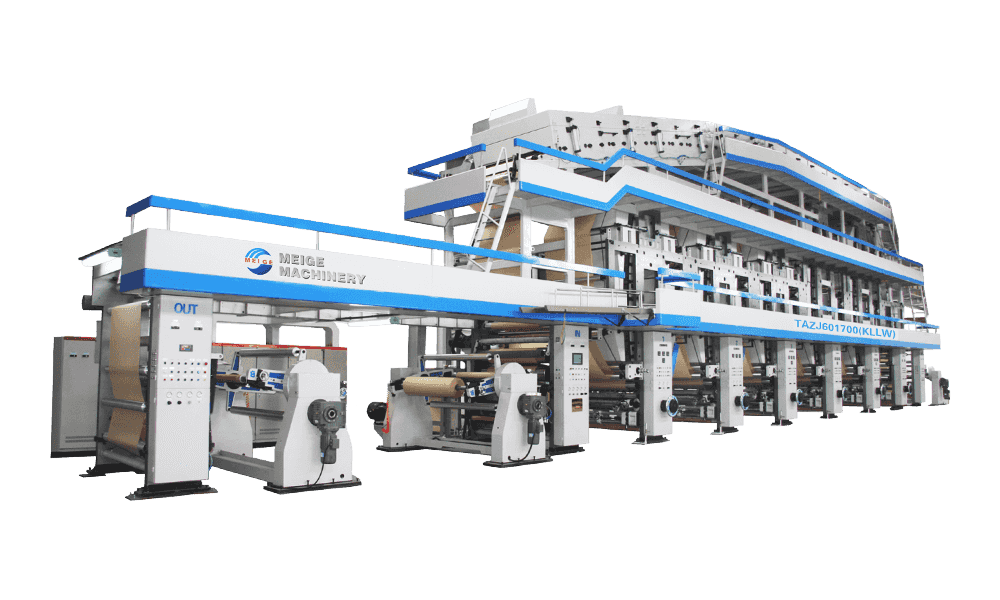 5-fots PU gravyrtrycknings- och beläggningsmaskin Dubbel tryck- och beläggningsmodell för dekorativt träpapper, med kraftig torkningsdesign anpassad för PU-beläggningsbelastningar och höghastighetsproduktion. Visa produkt →
Stationerna som utgör en PU-pappersutskriftsmaskin
Varje linje är konfigurerad på olika sätt, men sekvensen är i stort sett densamma oavsett om du kör 4 färger eller 7. Tabellen nedan kartlägger huvudstationerna och vad köpare vanligtvis vill undersöka vid var och en.
| Station | Primär roll | Vad köpare brukar undersöka |
|---|---|---|
| Varva ner och spänningskontroll | Matar nätet i jämn takt | Rulldiameterkapacitet, skarvar, dansarrespons |
| Inmatnings- och webbguide | Justerar banan före den första utskriftsenheten | Guidenoggrannhet, registertolerans |
| Gravyrtryckenheter | Applicerar varje färg från den graverade cylindern | Färgantal, cylinderdiameter, drivtyp |
| Inter-colour torkning | Ställer in bläcket mellan enheterna | Luftmängd, lösningsmedelshantering, energianvändning |
| PU-beläggningsenhet | Applicerar polyuretanskiktet | Beläggningsviktkontroll, enhetlighet, rullfinish |
| Slutlig torkning och kylning | Härdar beläggningen före återlindning | Temperaturprofil, uppehållstid |
| Spola tillbaka och besiktiga | Ger en ren, jämnt lindad rulle | Spänningsavsmalning, kantkvalitet, defektfläckar |
Matcha maskinen till din produktmix
Det finns ingen PU-papperstryckmaskin som passar varje fabrik, varför specifikationssamtalet är viktigare än katalogen. Enligt vår erfarenhet avgör fem variabler det mesta av resultatet:
- Färgräkning. Fyra färger täcker många träfibermönster, medan sex eller sju ger dig det djup och höjdpunktseparation som exklusiva möbler och golvpapper behöver.
- Webbbredd. En fyrafotslinje hanterar huvuddelen av standardproduktionen; bredare format passar panelstorlekar som kräver färre sömmar och högre genomströmning.
- Cylinderdiameter. Större diametrar förlänger tiden mellan gravyrbyten och hjälper till att hålla mönstret konsistent över långa serier.
- Drivtyp. Elektronisk axeldrift håller register tätt när du ändrar upprepade längder, medan mekaniska axelkonfigurationer förblir ett solidt val för stabilt, repetitivt arbete.
- Bläcksystem. Lösningsmedel och vattenbaserat bläck kräver vart sitt eget torknings- och cylindersätt, så bestäm detta tidigt i stället för att eftermontera senare.
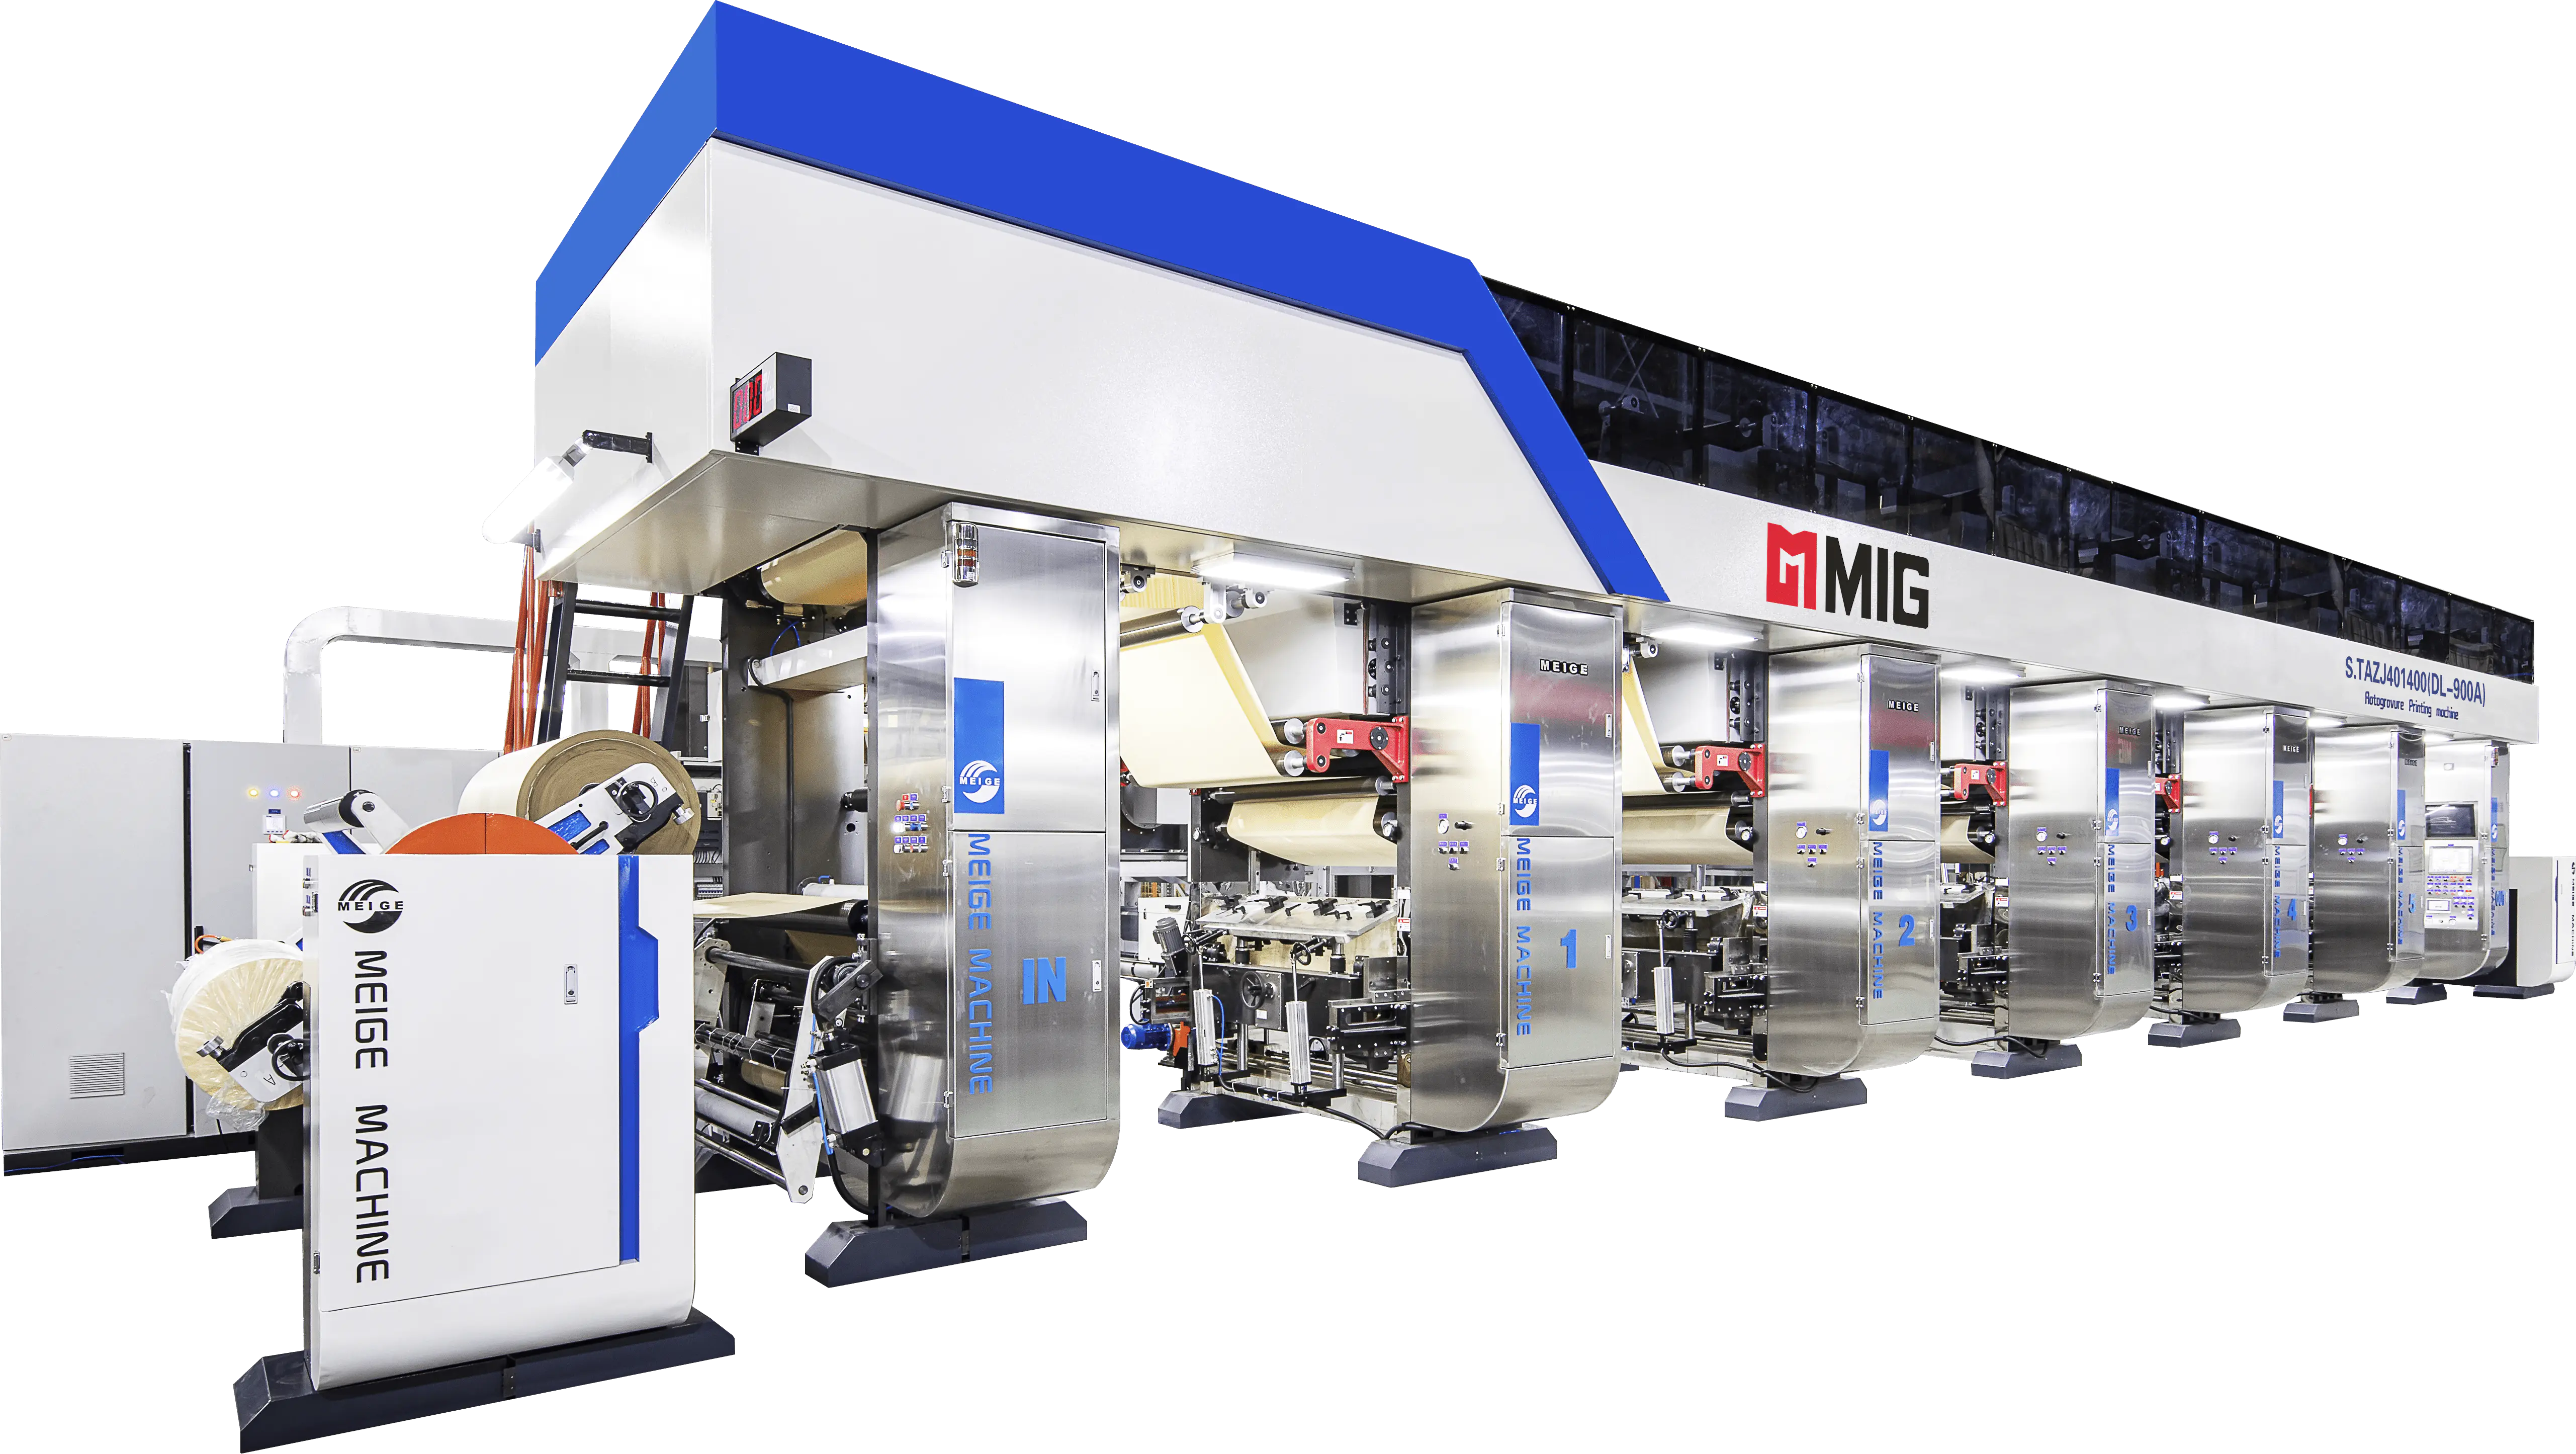
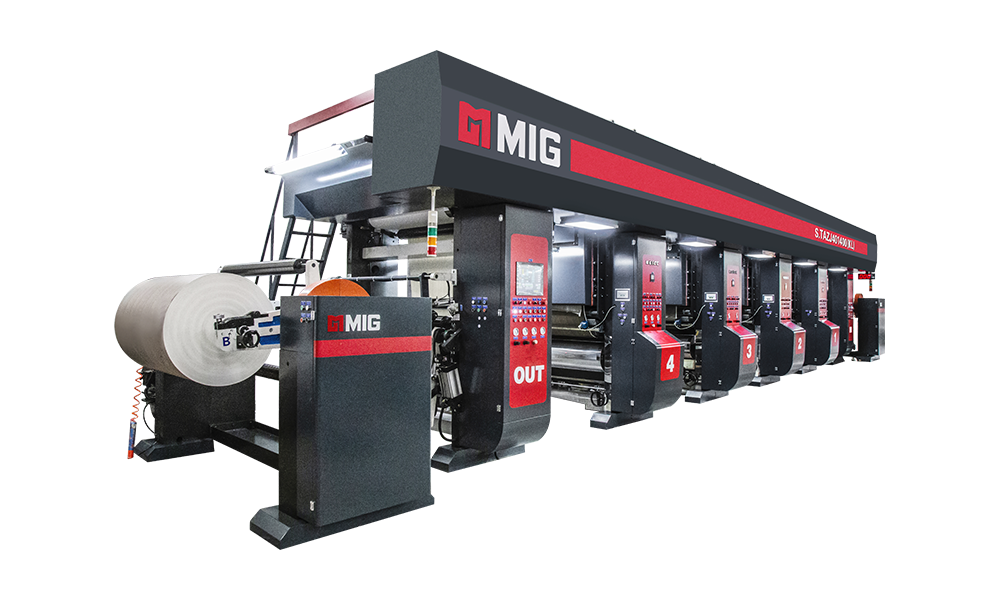 KL Series 4-fots medelhöghastighets ELS gravyrskrivare Medelhög hastighet KL-seriens djuptrycksskrivare för dekorativt träpapper, med full servosynkronisering, automatisk materialväxling och utskriftshastighet på 200 m/min. Visa produkt →
Där PU-papper hamnar
Slutanvändningarna formar specifikationen mer än något tekniskt datablad gör. PU-papper är vanligtvis avsett för ytor som en person ser och rör vid varje dag: skåpdörrar, garderobsfronter, skrivbordsskivor, butiksinredningspaneler, väggbeklädnad och laminatgolv.
Träfibrer är fortfarande den dominerande designen, och att återskapa den på ett övertygande sätt är ett jobb för hela linjen snarare än en cylinder. Kornlinjerna måste vara synkroniserade mellan färgerna, högdagrar måste sitta där ljuset faller på riktigt trä och beläggningen måste sitta ovanpå utan att platta till effekten. När en dekoratör frågar efter ett papper som lyder som ek, valnöt eller en mjuk neutral ask, ligger svaret i registerkontroll och färgkonsistens. Lag som jobbar på skåp panel dekorativt papper utskrift tenderar att bry sig mest om upprepad noggrannhet, eftersom en felaktig upprepning är mycket mer uppenbar på en stor dörrpanel än på ett litet prov.
Supportutrustningen som ingen budgeterar för
När väl utskrifts- och beläggningslinjen är igång, flyttar flaskhalsarna sig någonstans oväntat - vanligtvis till jobb som sker före och efter utskrift. Cylindrar behöver tvättas mellan mönsterbytena och att göra det för hand saktar ner varje byte. Cylindrar behöver också någonstans att bo; ett lagringssystem som håller dem skyddade och lättillgängliga sparar mer tid än de flesta förväntar sig. Bläckberedning, avfallshantering och rullinspektion ligger alla på samma kritiska väg.
Det är värt att planera dessa från början snarare än att behandla dem som en eftertanke. Speciellt inspektion och omlindning avgör hur mycket av din produktion som når en kund utan klagomål, speciellt med belagda ytor där ett litet märke är mycket svårare att dölja.
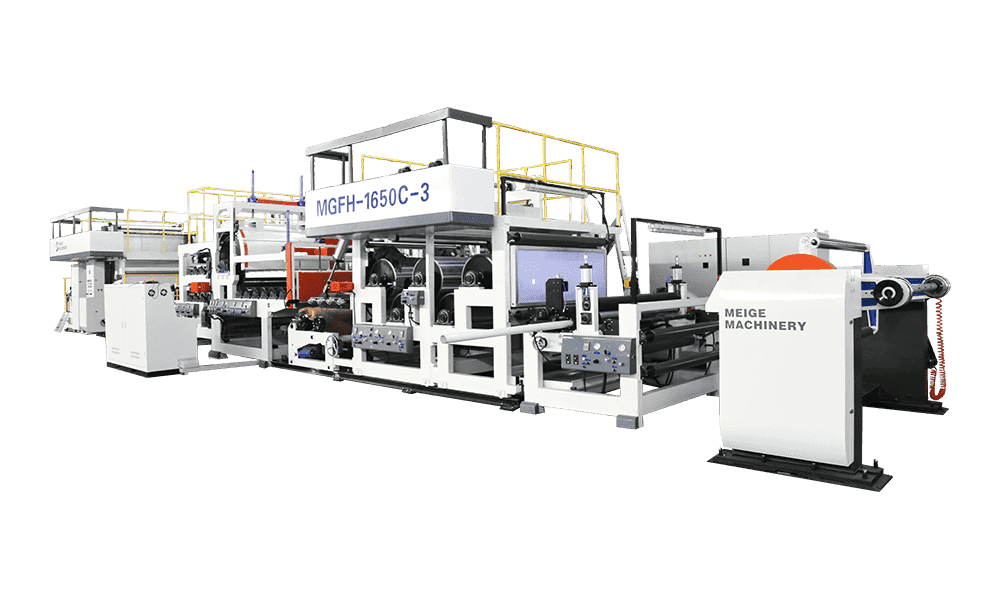
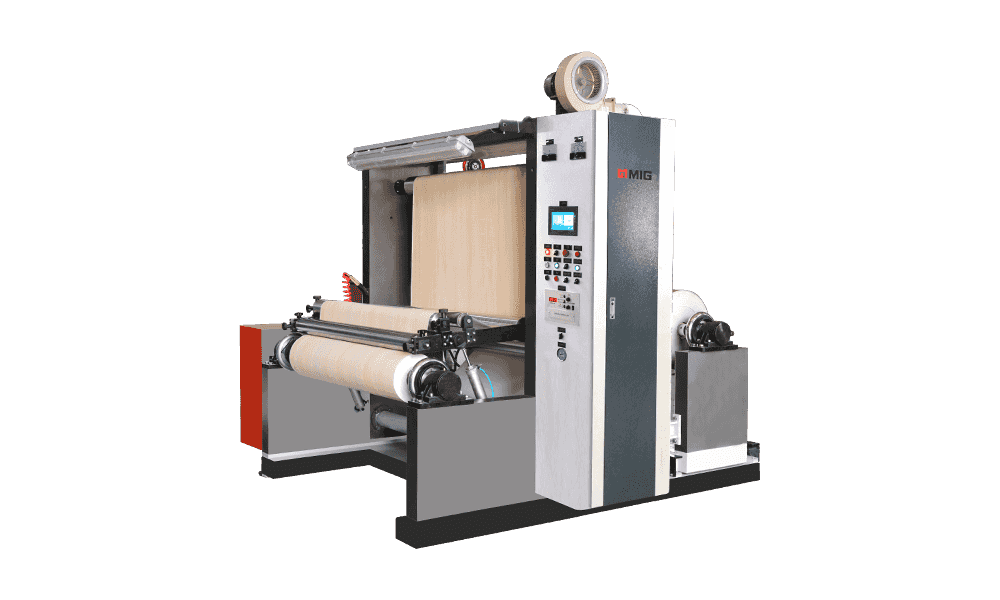 MF-1400-1650 Upprullnings- och inspektionsmaskin Kvalitetsinspektion och upprullningsenhet efter tryckning med stor observationsyta, valfri kantklippning och upp till 300 m/min återspolningshastighet. Visa produkt →
Frågor värda att ställa innan du binder dig
- Vilket färgantal och cylinderdiameter kommer mina huvuddesigner att behöva under de kommande tre åren?
- Kommer beläggningsstationen att gå i samma hastighet som pressen, eller blir det den begränsande faktorn?
- Hur mycket omställningstid ska jag budgetera för varje mönster, och hur kommer cylinderhanteringen att påverka det?
- Vilken bläckkemi är vettig för vår marknad och vår torkkapacitet?
- Hur ska vi inspektera och spola tillbaka belagda rullar utan att introducera nya defekter?
- Hur ser leverantörens support ut sex år in, inte sex veckor in?
Ingen av dessa frågor har ett universellt svar. En fabrik som tillverkar träfiberpapper för laminatgolv har en helt annan uppsättning prioriteringar än en verkstad som trycker korta serier av specialfilm för inredning. Vad de delar är behovet av en linje som beter sig förutsägbart, dag efter dag, i de hastigheter som deras orderbok kräver.
Det är egentligen hela poängen med att sätta tryck och PU-beläggning på en maskin. Det handlar inte om ett längre specifikationsblad – det handlar om färre överföringar, stadigare spänningar och en färdig yta som lämnar linjen redo för nästa operation. Om du planerar en linje och vill prata igenom konfigurationen på ett enkelt språk, är vi alltid glada att dela med oss av vad vi har lärt oss på andra fabriksvåningar.
produktkategori
Rekommenderade nyheter
rekommenderade produkter
Mångfalden av modeller för att möta utvecklingsbehoven i olika regioner i världen.
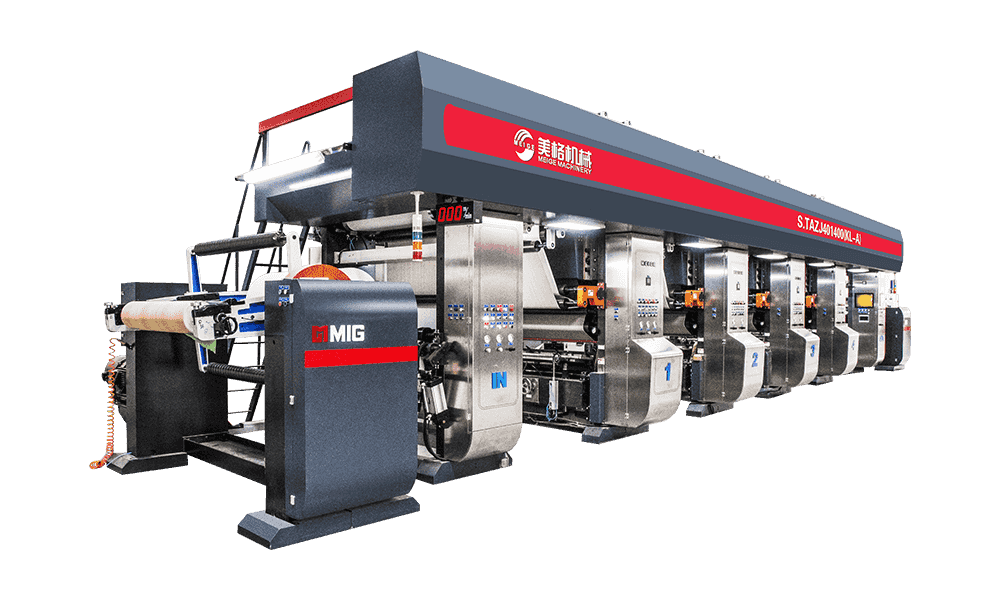
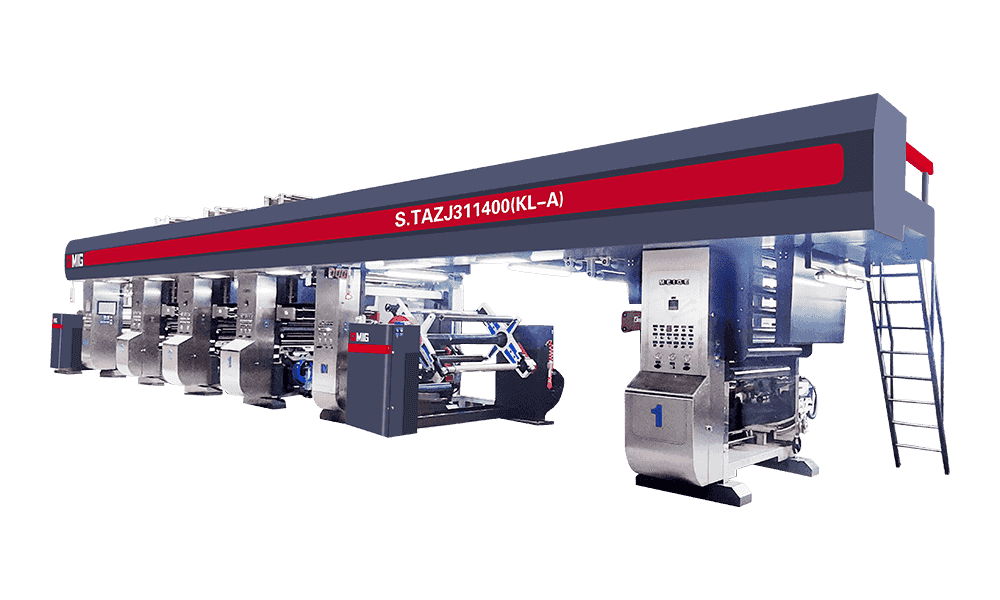
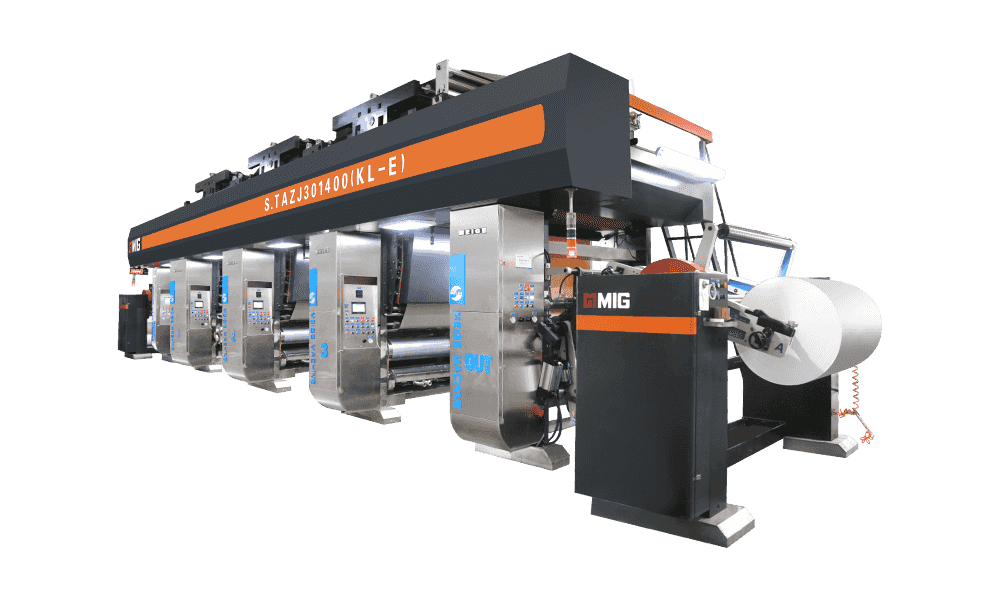
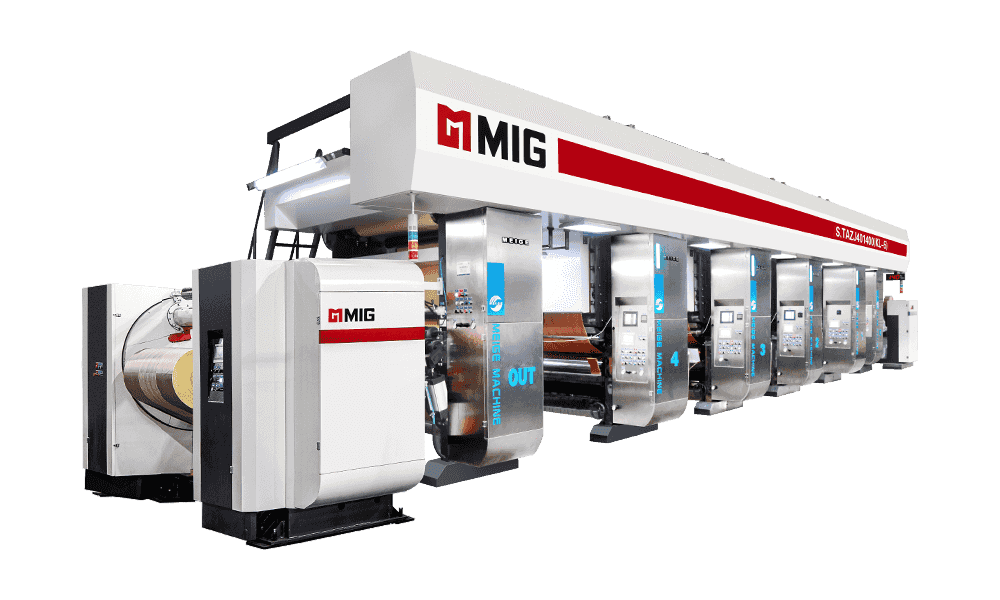
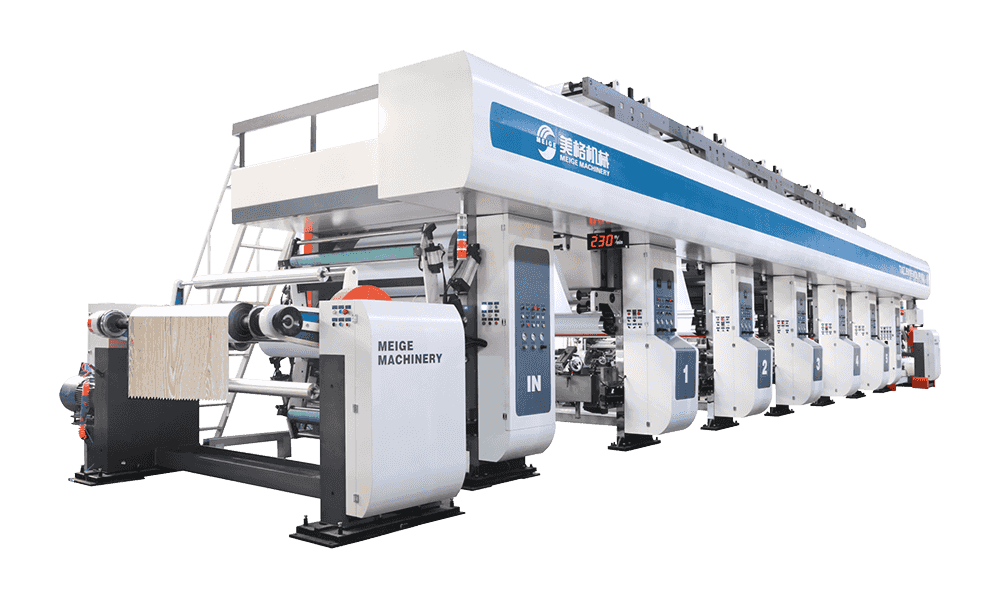
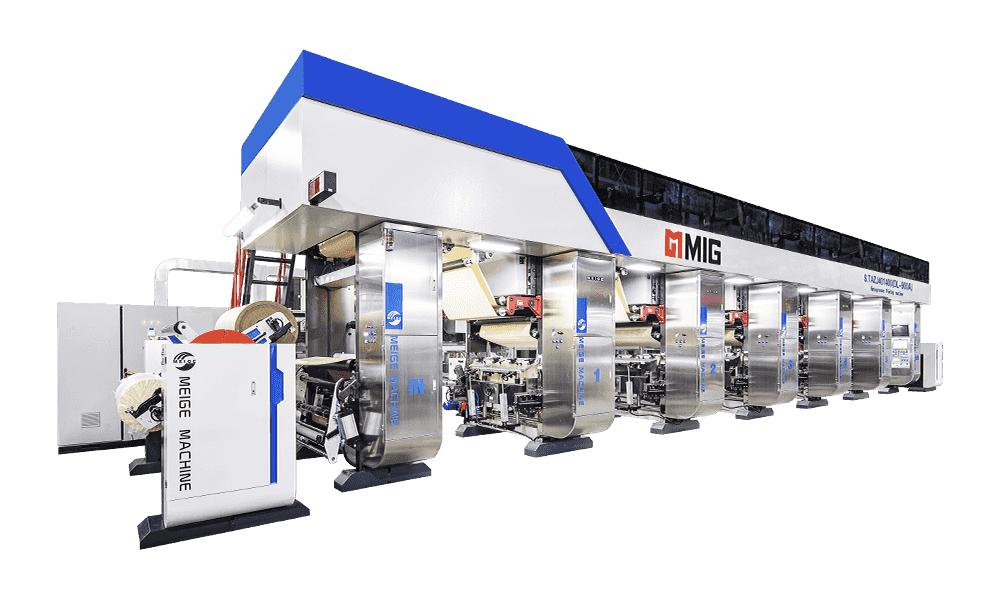
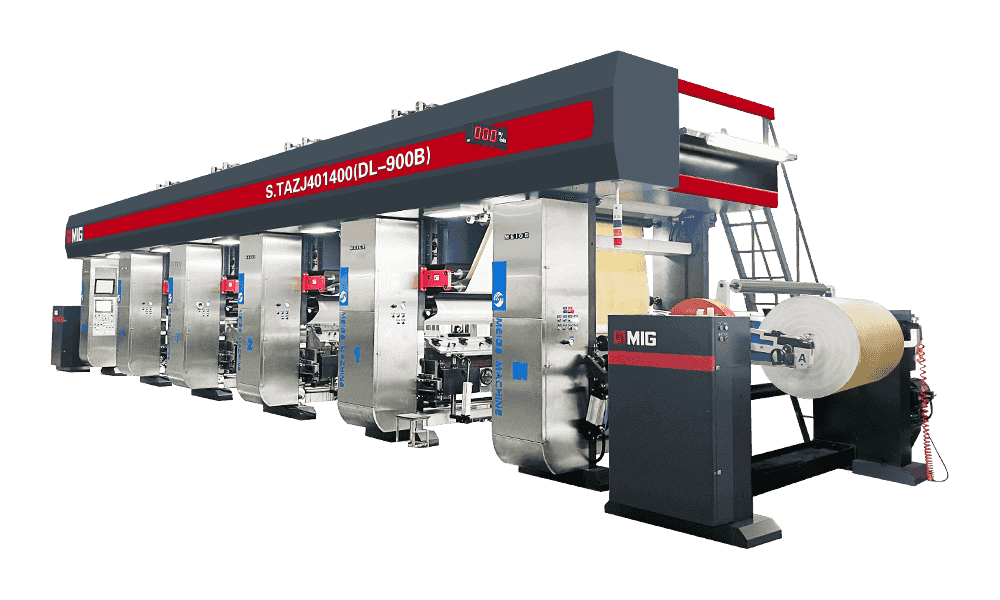
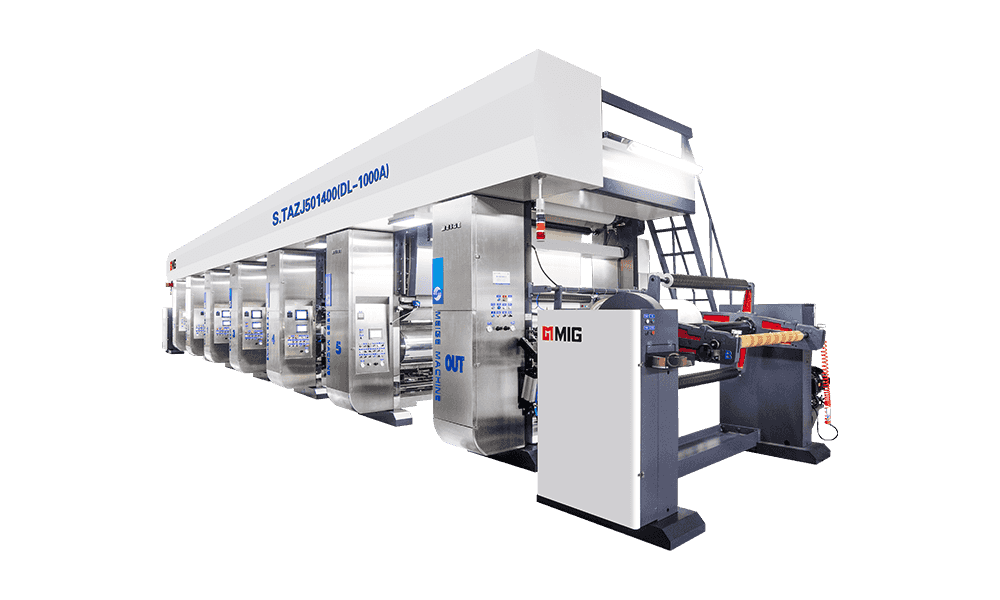
Skicka meddelande till oss just nu!
snabblänkar
Produkter
- KL-serien dekorativ pappersgravyrskrivare
- DL-serien dekorativ djuptrycksskrivare för papper
- HL-serien dekorativ djuptrycksskrivare för papper
- MG-serien dekorativ pappersgravyrskrivare
- LLW-serien dekorativ beläggningsmaskin för pappersgravyr
- BL, CS, JS, CL, JL, EL serie dekorativa djuptrycksskrivare för papper
- ......
Kontakta oss
- Phone: +86-13067738802 (Manager Hua)
- Tel: +86-0571-61071715
- Fax: +86-0571-61071706
- Mail: [email protected]
- Add: No.32 Wujiatou, Qingke Village, Jincheng Street, Lin'an District, Hangzhou City, Zhejiang Province
Copyright © Zhejiang Meige Machinery Co., Ltd. All rights reserved.
 Sekretess