 engelsk
 中文简体
Djuptrycksmaskinguide: Hur djuptryckspressar fungerar och vad du ska välja
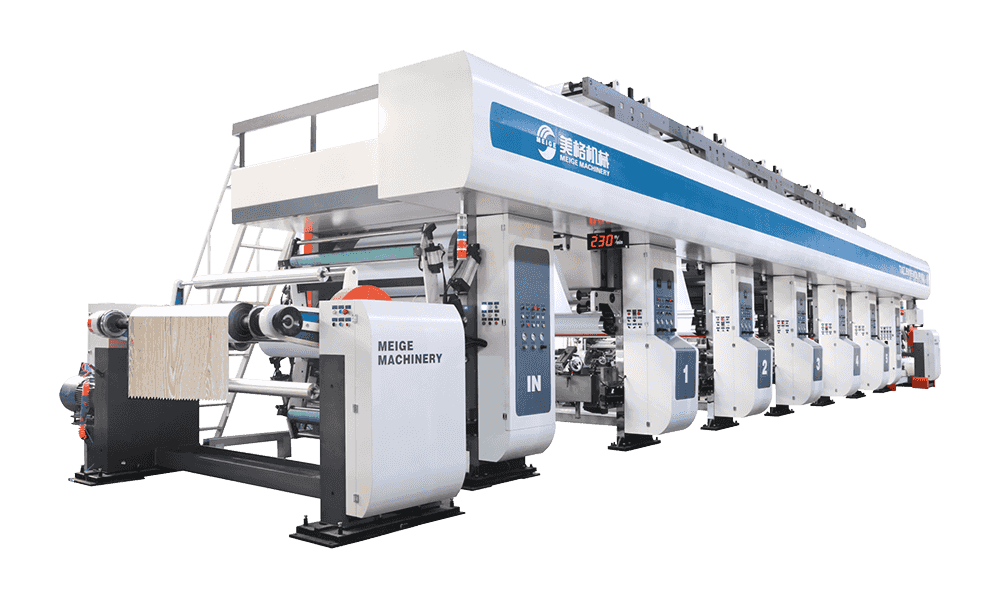
En djuptrycksmaskin, ofta kallad rotogravyrpress, sitter bakom ytor som människor rör vid varje dag: träfibrerna på ett laminatgolv, mönstret på en skåppanel, finishen på en PVC-film, trycket på ett textilöverföringspapper. På Zhejiang Meige Machinery Technology har vårt team byggt och förfinat dessa pressar i Hangzhou sedan 1999, och de frågor som köparna ställer till oss är anmärkningsvärt konsekventa. Hur fungerar processen egentligen? Vilken konfiguration passar ett givet material? Vad bör kontrolleras innan du bestämmer dig för en ny linje? Den här guiden svarar på dessa frågor på ett enkelt och praktiskt språk.
Vad en gravyrtryckmaskin gör
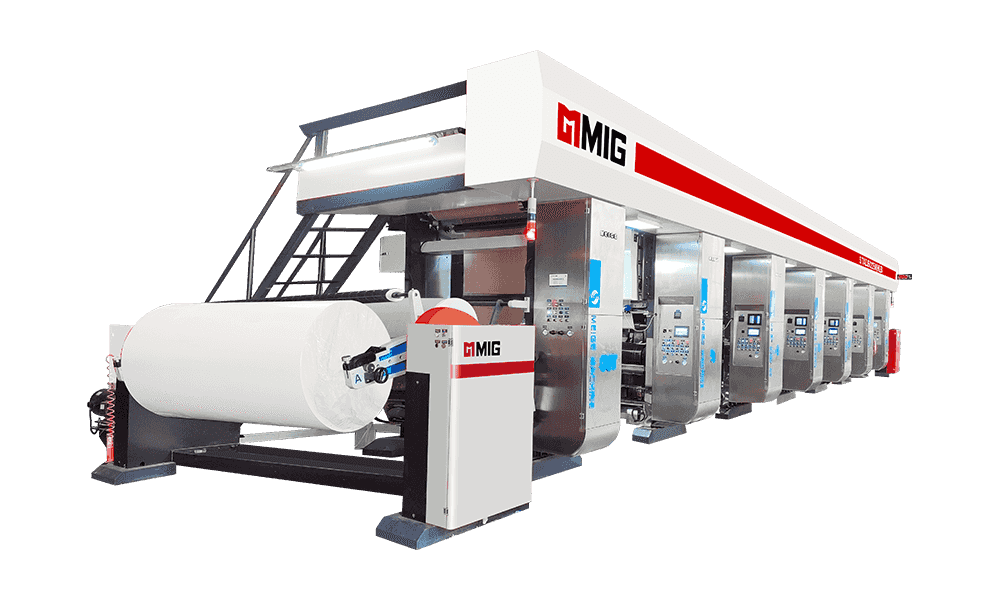
En gravyrpress överför bläck från en försänkt bild snarare än en upphöjd. Varje färg i designen är ingraverad i en kopparpläterad stålcylinder, så bilden lever under ytan i tusentals små celler. När cylindern vänder sig genom bläckbadet, torkar ett schaberblad den släta ytan ren och lämnar bläck bara inuti dessa celler. En tryckvals pressar sedan banan mot cylindern och färgen dras ut ur cellerna och på substratet.
Eftersom cellerna skärs till ett fast djup och område, förblir bläckfilmen konsekvent från första metern av en körning till tiotusendelen. Den konsistensen är anledningen till att djuptryck förblir standarden för dekorativt tryck under lång tid: stabil ton, täta fasta ämnen och fina linjedetaljer som överlever noggrann inspektion på en färdig panel eller golvplanka. När cylindrarna väl är gjorda sjunker kostnaden per tryckt meter snabbt när volymen ökar, varför processen lämpar sig för kontinuerlig produktion snarare än kort batcharbete.
Kärnkomponenterna i en gravyrpress
Även om modellerna skiljer sig åt i storlek och automationsnivå är varje gravyrlinje uppbyggd kring samma funktionsgrupper:
- Rulla av och tillbaka enheter, som håller huvudrullen och kontrollerar banspänningen från början till slut.
- Tryckcylindern och dess axel eller axellösa monteringssystem.
- En schaberenhet, den komponent som bestämmer hur rent det icke-bildade området torkas.
- En tryckrulle, vanligtvis gummibelagd, som applicerar kontrollerat tryck mot cylindern.
- Ett bläckcirkulationssystem som håller viskositeten och pigmentfördelningen jämn under hela körningen.
- Interstationstorkar som ställer in varje färgskikt innan nästa färg appliceras.
- Spännings- och banstyrningsutrustning, som förhindrar registerdrift och rynkor.
- Registrera kontroll, vare sig den är manuell eller automatisk, och håll varje färg i exakt position.
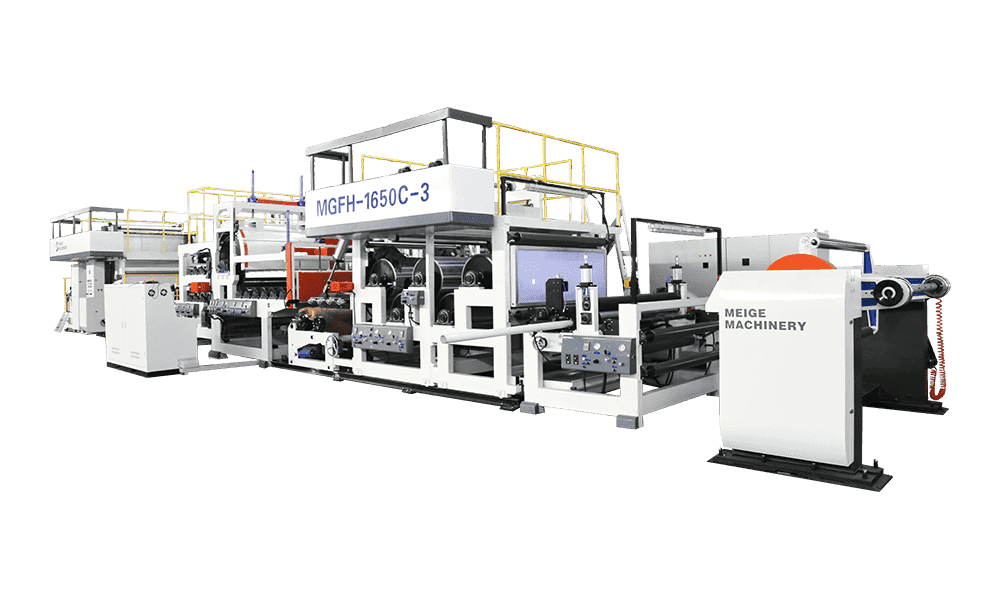
- Valfria beläggnings-, laminerings- och präglingsenheter när tryckning och efterbehandling kombineras.
Hur utskriftsprocessen går, steg för steg
- Cylindrar förbereds, kontrolleras för skador och monteras i rätt stationsföljd.
- Bläck pumpas in i varje station och justeras för viskositet och färgstyrka.
- Rakeln torkar av cylinderytan och lämnar endast bläck kvar i de graverade cellerna.
- Avtrycksvalsen pressar banan mot den roterande cylindern och överför bilden.
- Mellan stationerna torkar uppvärmd luft det nytryckta lagret så att färgerna inte blandas.
- Register övervakas och korrigeras så att varje färg hamnar i sin avsedda position.
- Banan lämnar den sista stationen och rullas tillbaka, inspekteras sedan eller skickas till nästa process.
Läsa en maskinspecifikation
Maskinfamiljer ser likadana ut på en broschyrsida, men de är byggda för olika material och utdatamål. Tabellen nedan grupperar den utrustning vi producerar oftast och listar de punkter som är värda att bekräfta innan en beställning görs.
| Maskingrupp | Vad den är byggd för | Punkter att bekräfta |
|---|---|---|
| Dekorativa papperspressar (KL, DL, HL, MG, BL, CS, JS, CL, JL, EL-serien) | Träfibrer och dekorpapper för laminatgolv, möbelpaneler, HPL och melaminytor | Antal färgstationer, cylinderdiameter, drivtyp |
| PVC-filmpressar (PL-serien) | PVC, PP och PET dekorativ film för invändiga ytor | Banbredd, torkkapacitet, spänningskontroll |
| Transferpressar (GL-serien) | Textilöverföringspapper och film | Bläcktyp, antal tryckenheter |
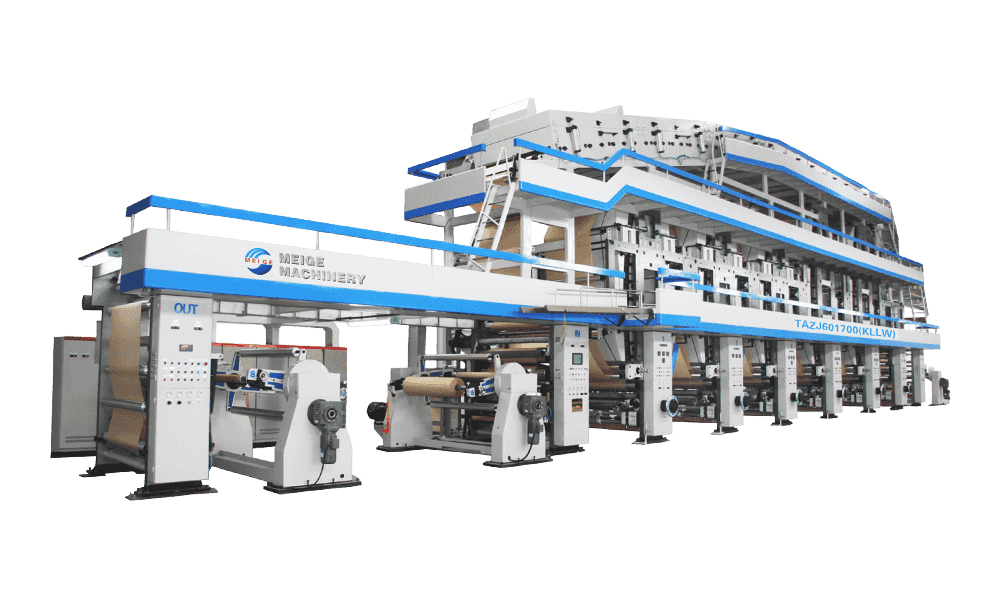
| Utskrift, beläggning och prägling av linjer (LLW-serien) | Impregnerat papper, PU-beläggning, integrerad efterbehandling | Vilka processer som ska kombineras i ett pass |
| Hjälputrustning | Cylindertvätt, cylinderförvaring, inspektionsåterlindning, provpressning, bläckblandning, AGV-logistik | Automationsnivå och tillgänglig golvyta |
Matcha pressen med materialet
Dekorpapper och trä ådring
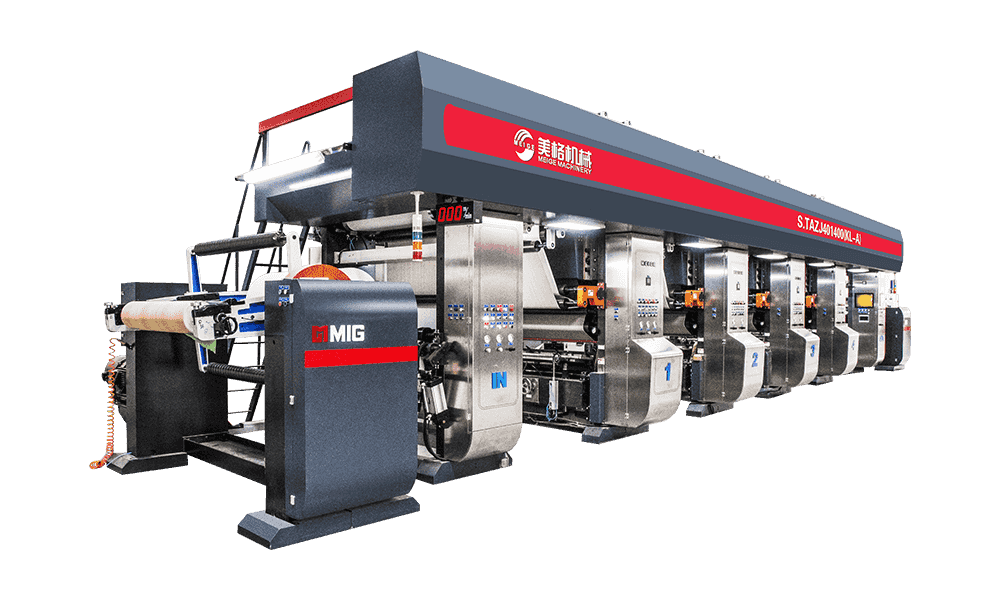
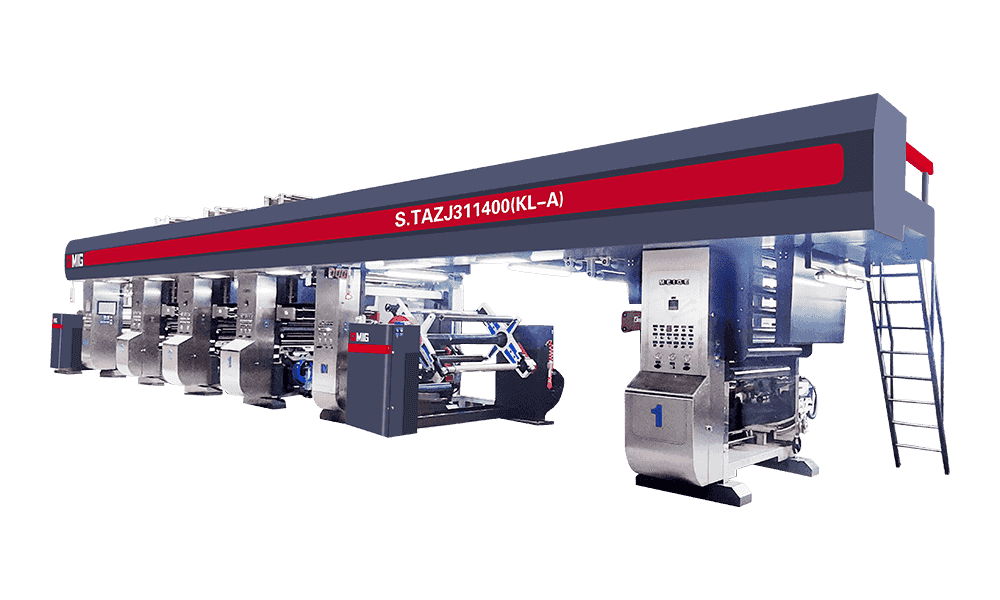
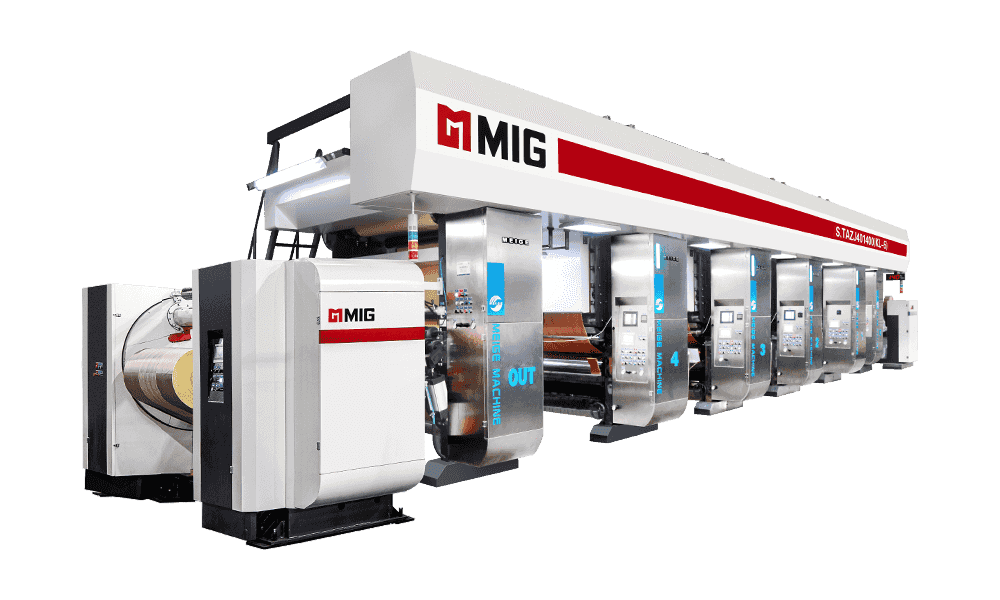
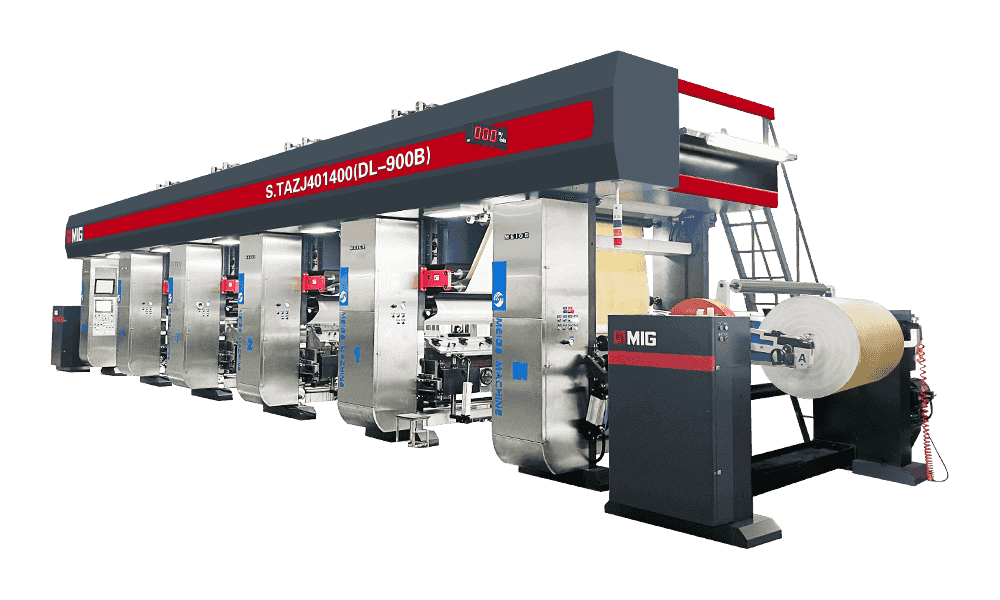
Dekorpapper är den applikation som de flesta föreställer sig när de hör termen djuptrycksmaskin . Träfibrer kräver exakt återgivning av fina porer, subtil skuggning och långa återkommande mönster, och de är vanligtvis tryckta med bredder som senare matchar en golv- eller möbelpresslinje. Våra KL, DL, HL och MG-serier täcker olika cylinderdiametrar, färgtal och hastighetsklasser, medan BL, CS, JS, CL, JL och EL-familjerna utökar samma plattform med alternativ för elektronisk axel eller mekanisk drivning. Köpare som bryr sig mest om texturtrohet spenderar vanligtvis sin tid på cylindergravering och registerkontroll, vilket är där vår inställning till högprecisions återgivning av trästruktur blir relevant.
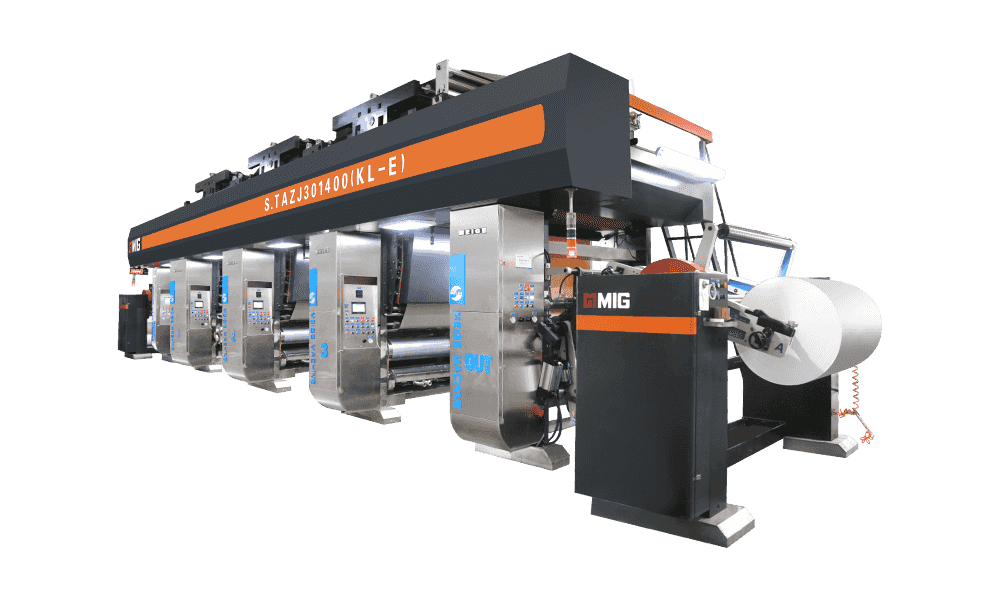
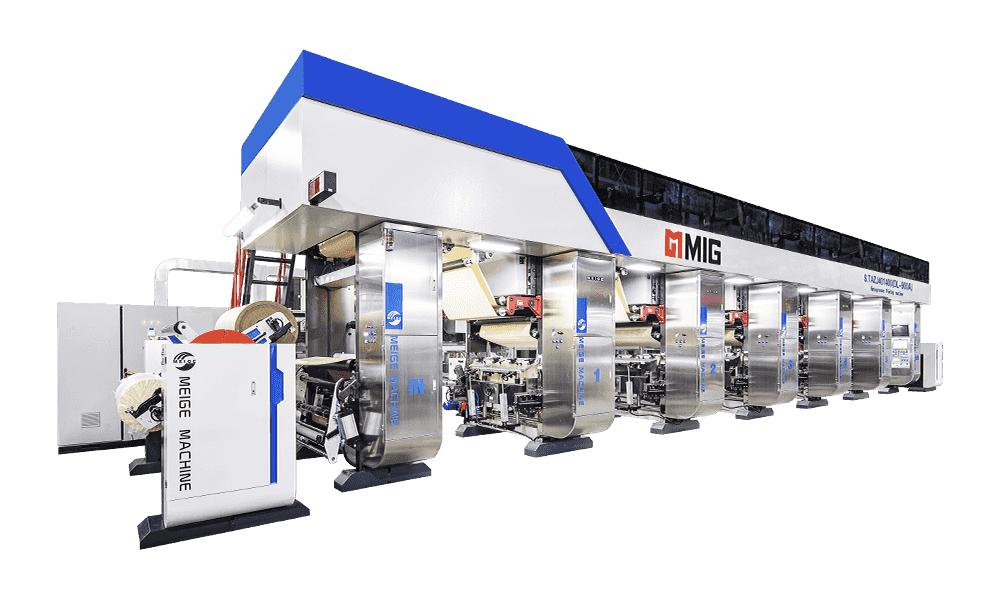
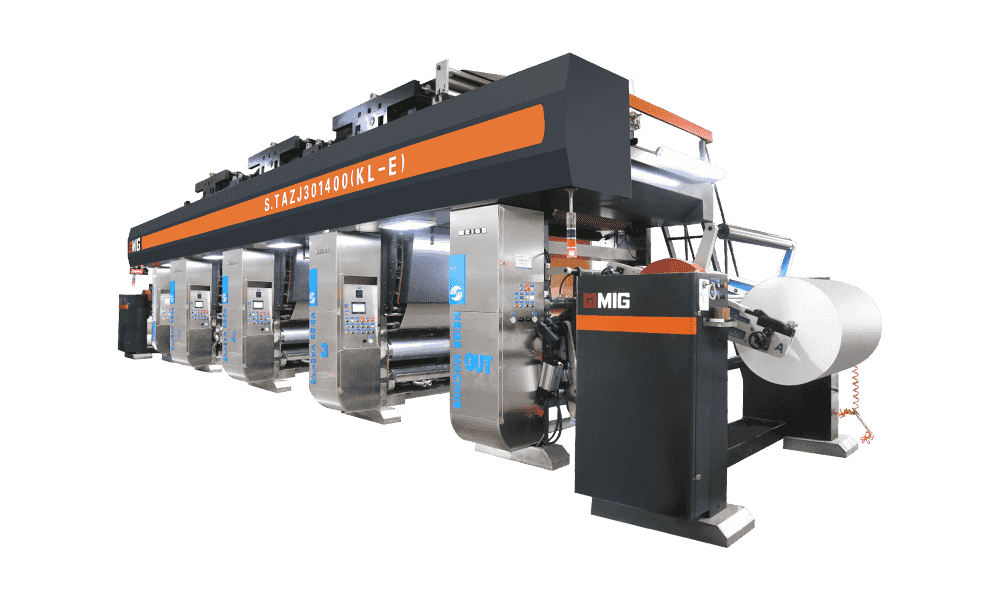 S.TAZJ401400 (KL-E) 4-fots medium-höghastighets ELS-typ gravyrtryckmaskin för Enginee År 2022 utvecklade vi innovativt en högkvalitativ tryckmaskin för vanlig pappersbeläggning med ett svart och gult utseende. Visa produkt →
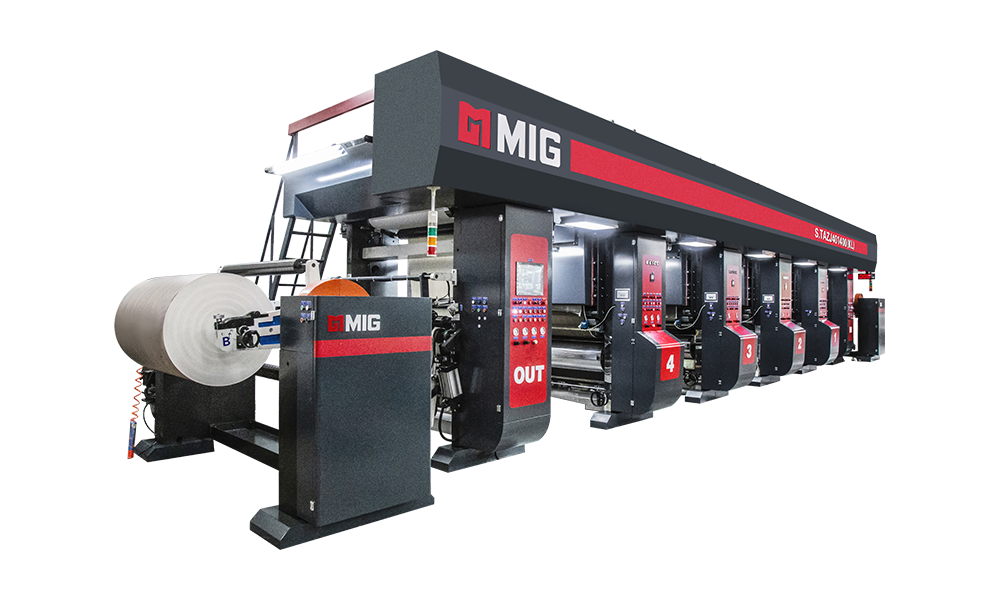
Enheterna i KL-serien är till exempel medel- till höghastighets elektroniska axelpressar som passar växter som trycker dekorativt papper över 4 till 4,5 fots arbetsbredder.
PVC dekorativ film
Filmutskrift introducerar sina egna problem: substratet sträcker sig, statisk elektricitet byggs upp och bläcket måste förankras på en icke-porös yta. Spänningskontroll och torkkonstruktion spelar större roll här än råhastighet, och pressar byggda för film körs vanligtvis med bredare utrustning för hantering av väv och skonsammare spänningszoner. Vår PL-serie har utvecklats för just det här jobbet, och den bredare bilden av hur filmdekoration produceras tas upp i våra anteckningar om PVC dekorativ film printing machines .
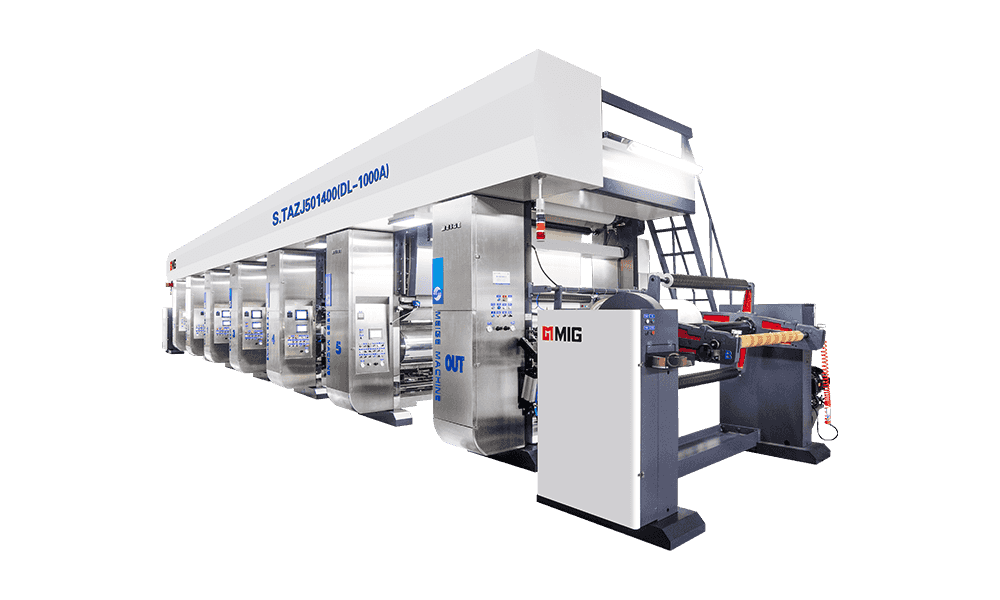
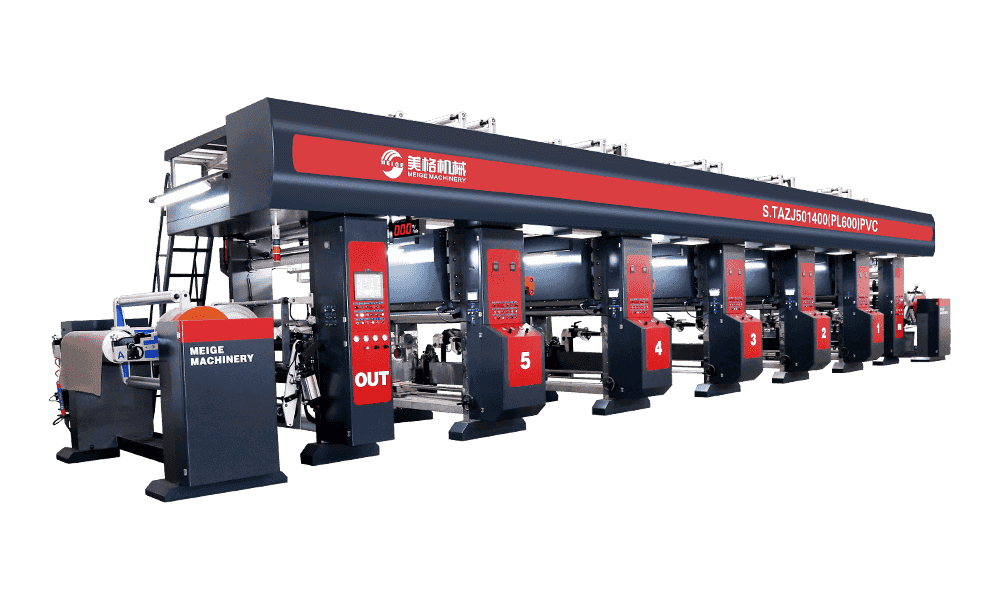 S.TAZJ501400 (PL600) 4-fots höghastighets ELS-typ PVC gravyrtryckmaskin för Engineere Denna modell är speciellt designad för tryckmaskiner för stora enheter av PVC-film. Visa produkt →
En höghastighets elektronisk axelpress som PL600 är en vanlig utgångspunkt för tillverkare av dekorativ film som behöver stabil registrering över långa serier.
Överför papper och film
Transfertryck flyttar bilden till textil eller andra ytor i ett andra steg, så det tryckta lagret måste släppa rent och jämnt. Formuleringarna skiljer sig åt, och vissa växter trycker med oljebaserade bläck medan andra har gått över till vattenbaserade system av miljöskäl. GL-serien är konfigurerad för båda, med flera enheter tillgängliga när en design behöver fler färger eller extra beläggning.
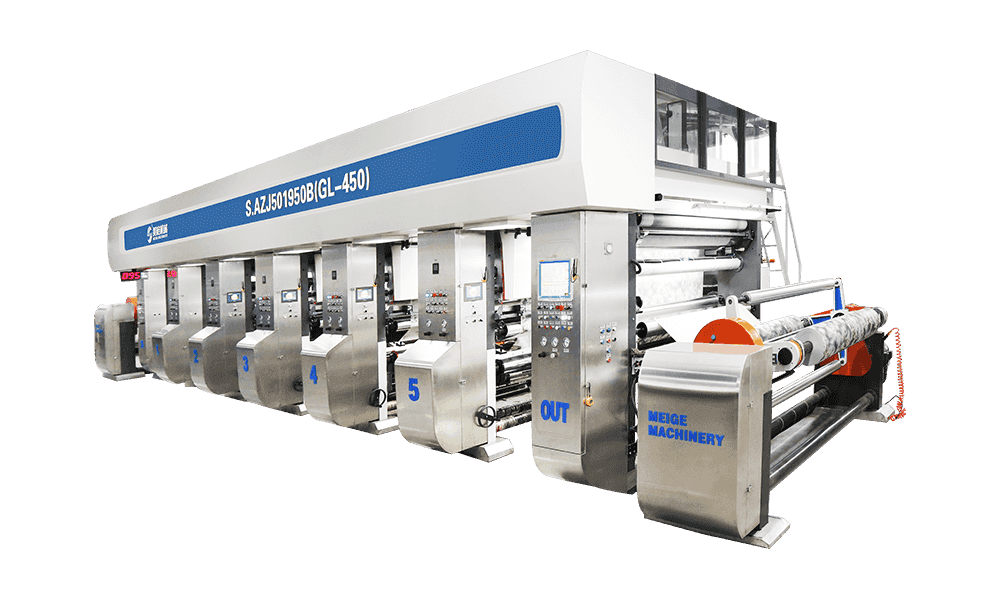 S.TAZJ501950 (GL-450) Textilöverföringspapper (film) Gravyrtryckmaskin Lämplig för Höghastighetsöverföringspapper (film) gravyrtryckmaskin för textilier. Visa produkt →
Automationsdetaljer som avgör output
Två pressar med identiska färger kan prestera mycket olika beroende på hur deras rörelse- och torksystem är konstruerade. Elektronisk axeldrift ersätter den mekaniska ledningsaxeln med oberoende servomotorer på varje station, vilket förkortar omställningen, minskar spill under uppstart och gör registerkorrigeringen snabbare. Automatiska registersystem läser märken på banan och justerar cylinderpositionen utan operatörsingripande. Torkkapaciteten avgör hur snabbt maskinen kan köras innan bläcket inte stelnar, och det måste anpassas till bläcksystemet, banans bredd och antalet färger. Spänningskontroll är samtidigt det som håller utskriftslängden exakt över en hel rulle, särskilt med tunna filmer och lätta dekorativa papper. När dessa fyra områden är korrekt matchade slutar hastighet och kvalitet att konkurrera med varandra.
Hur man utvärderar en maskin innan du köper
- Bekräfta underlaget, dess tjocklek och dess maximala och minsta bredd.
- Räkna färgerna i den mest krävande design du förväntar dig att sälja.
- Bestäm cylinderdiameterintervallet, eftersom stora diametrar minskar bytesfrekvensen vid långa upprepningar.
- Kontrollera bläckets kemi du tänker använda och vilket torksystem som krävs för det.
- Fråga hur byte och städning hanteras, för stillestånd är den verkliga kostnadsdrivaren.
- Se över den extra utrustning som behövs runt pressen, från cylindertvätt till inspektionsåterlindning.
- Besök en anläggning som kör jämförbart arbete och titta på en fullständig omställning, inte bara en demo i steady-state.
Arbetsvanor som skyddar utskriftskvaliteten
- Håll schaberbladen inom sin livslängd och byt ut dem enligt ett schema snarare än vid fel.
- Registrera bläckets viskositet med fasta intervall; små drivor dyker upp som färgvariationer över en rulle.
- Rengör cylindrar och torktumlare regelbundet så att torkat bläck inte förvränger cellvolymen.
- Verifiera spänningsinställningarna när du byter till ett annat underlag eller banbredd.
- Förvara cylindrarna på rätt sätt för att undvika ytskador som förkortar deras livslängd.
Frågor köpare ställer mest
Hur många färgstationer behöver jag?
Titta på din mest komplexa design snarare än din genomsnittliga design. Många dekorpappersproducenter lägger sig mellan fyra och sju stationer beroende på om mönstret behöver extra tonarbete eller beläggning. Att köpa en station färre än vad din bästsäljande design kräver är det vanligaste och dyraste misstaget.
Kan en djuptryckspress driva vattenbaserade bläck?
Ja, förutsatt att torksystemet och cylindergraveringen är anpassade till bläcket. Vattenbaserade formuleringar beter sig annorlunda än lösningsmedel när det gäller avdunstning och överföring, så att eftermontera en befintlig press kräver mer än ett enkelt bläckbyte.
Ska tryckning och beläggning vara separata maskiner?
Det beror på ditt processflöde och volym. Genom att kombinera tryck, beläggning och prägling i en linje sparar du hantering och golvyta, medan separata enheter ger mer flexibilitet när du ofta byter produkter eller kör små volymer av speciella ytbehandlingar.
Att välja en djuptrycksmaskin är i slutändan ett beslut om de produkter du tänker sälja under det kommande decenniet. Dekorpapper, PVC-film och transferpapper ställer olika krav på cylindern, torktumlaren, spänningssystemet och drivningen, och en press som är utmärkt för den ena kan bara vara tillräcklig för en annan. Vårt eget produktsortiment har vuxit längs dessa tre grenar, med stöd av cylindertvätt- och lagringssystem, inspektionsupprullningsmaskiner, provpressar, bläckblandare och fabrikslogistikutrustning, så att en komplett linje kan planeras snarare än att monteras bit för bit.
Om du utvärderar en ny press eller uppgraderar en befintlig linje, börjar den mest användbara konversationen med ditt material, din bredd och din design. Ge oss dessa uppgifter så hjälper vi dig att ta reda på vilken konfiguration som verkligen passar hur din anläggning körs.
rekommenderade produkter
Mångfalden av modeller för att möta utvecklingsbehoven i olika regioner i världen.
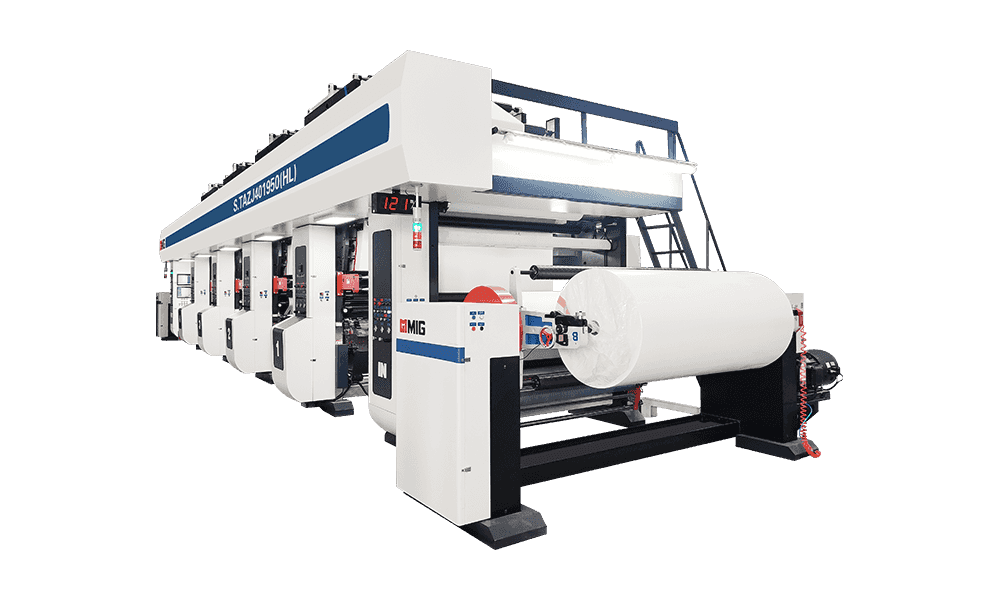
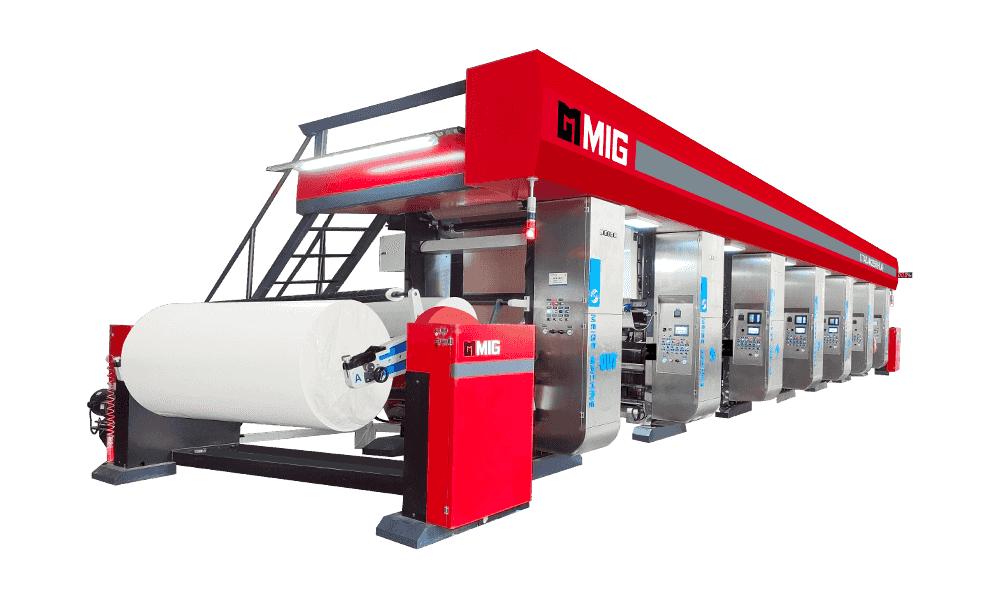
Skicka meddelande till oss just nu!
snabblänkar
Produkter
- KL-serien dekorativ pappersgravyrskrivare
- DL-serien dekorativ djuptrycksskrivare för papper
- HL-serien dekorativ djuptrycksskrivare för papper
- MG-serien dekorativ pappersgravyrskrivare
- LLW-serien dekorativ beläggningsmaskin för pappersgravyr
- BL, CS, JS, CL, JL, EL serie dekorativa djuptrycksskrivare för papper
- ......
Kontakta oss
- Phone: +86-13067738802 (Manager Hua)
- Tel: +86-0571-61071715
- Fax: +86-0571-61071706
- Mail: [email protected]
- Add: No.32 Wujiatou, Qingke Village, Jincheng Street, Lin'an District, Hangzhou City, Zhejiang Province
Copyright © Zhejiang Meige Machinery Co., Ltd. All rights reserved.
 Sekretess